English
Balita
Bahay / Balita / Balita sa Industriya / Paano Ayusin ang Tumutulo na Boiler: Mga Sanhi, Diagnosis, Mga Hakbang sa Pag-aayos sa Mga Halaman
Ang isang puddle sa ilalim ng casing ng isang pang-industriyang boiler ay bihirang isang problema sa pagtutubero. Sa isang 60 t/h coke oven flue gas waste heat boiler, ang tubig na lumalabas sa kahabaan ng casing seam ay karaniwang tumuturo sa isa sa tatlong bagay: isang nabigong tube-to-tubesheet weld, isang thinned economizer tube, o isang weeping handhole gasket. Halos magkapareho ang hitsura ng tatlong fault na iyon mula sa walkway, at magkaibang halaga ng pera at downtime ang gastos nila para maitama.
Ang tukso ay palaging pareho: higpitan ang isang bagay, panatilihing online ang unit, at harapin ito sa susunod na nakaplanong pagkawala. Iyan ay eksakto kung paano ang isang apat na oras na pag-aayos ng pagtagas na trabaho sa boiler ay nagiging isang tatlong linggong kapalit na proyekto na may kalakip na parusa sa produksyon.
Kaya eto muna ang conclusion. Huminto, ihiwalay at hanapin bago may humawak ng wrench. Sa mga pang-industriya na boiler at waste heat boiler, humigit-kumulang dalawang-katlo ng mga pagtagas sa gilid ng tubig ay nagmumula sa isang maliit, predictable na hanay ng mga lokasyon, at ang bawat lokasyon ay may gustong paraan ng pagkumpuni na may sariling pagpapaubaya sa pagkaantala. Ang mga sumusunod ay sumasaklaw sa kung ano ang nagiging sanhi ng pagtagas, kung paano masuri ang mga ito nang ligtas, kung paano inihahambing ang mga opsyon sa pagkukumpuni sa oras at gastos, at kung aling materyal at mga pagpipilian sa disenyo ang nagpapanatili sa isang boiler na tuyo para sa susunod na dekada.
Hanapin ang pinanggagalingan ng pagtagas bago buksan ang isang kahon ng tool — ang paraan ng pag-aayos ay tinutukoy ng mekanismo ng pagkabigo, hindi kung saan tumutulo ang tubig.
Ang paglabas ng boiler ay hindi random. Nagkumpol sila sa isang limitadong bilang ng mga mekanismo, at ang bawat mekanismo ay nag-iiwan ng sarili nitong lagda sa metal. Kung maaari mong pangalanan ang mekanismo, maaari mong hulaan ang pag-aayos, ang downtime at ang posibilidad na bumalik ang pagtagas sa parehong lugar sa loob ng labindalawang buwan.
| Leak na lokasyon | Malamang na ugat na sanhi | Unang field check | Ginustong pagkumpuni |
|---|---|---|---|
| Tube-to-tubesheet weld | Cyclic thermal expansion, pinigilan ang weld toe | Dye penetrant test, boroscope ng joint | Lokal na pag-aayos ng weld kasama ang stress |
| Economizer o air preheater tube wall | Acid dew point corrosion, mababang feedwater pH | Ultrasonic na pagsusuri sa kapal ng pader | Seksyon retube na may disenyong lumalaban sa kaagnasan |
| Fire-side tube surface malapit sa soot blower | Pagguho ng abo, pagputol ng singaw | Visual inspeksyon sa panahon ng outage | Pag-aayos ng manggas o pagpapalit ng single-tube |
| Handhole at manhole gasket | Matanda na gasket, hindi pantay na metalikang kuwintas ng bolt, baluktot na upuan | Mababa-pressure refill at joint observation | Bagong gasket na may dokumentadong torque sequence |
| Flange at bolted na koneksyon | Bolt relaxation sa ilalim ng thermal cycling | Thermal imaging habang mainit ang unit | Muling torque sa detalye, magdagdag ng mga spring washer |
| Expansion joints at casing | Differential na paggalaw sa kabila ng bellow na paglalakbay | Visual na pagsukat ng paglalakbay at puwang | Muling idisenyo ang elemento ng pagpapalawak |
| Mga header at blowdown piping | Gumapang, erosion-corrosion mula sa basang singaw | Pagsubok sa katigasan, pagmamapa ng kapal ng ultrasonic | Pagpapalit ng header o pipe segment |
Dalawang mabilis na paraan upang paliitin ang listahan. Una, tanungin kung kailan lumitaw ang pagtagas. Ang pagtagas na lumalabas lamang sa malamig na pagsisimula ay isang problemang nauugnay sa pag-urong; ang pagtagas na lumalaki na may pagkarga ay karaniwang kaagnasan o erosyon na dulot ng daloy at temperatura. Pangalawa, tanungin kung saan lumalabas ang tubig kaugnay ng daanan ng gas. Ang mga pagkabigo sa gilid ng tubig ay nabasa ang panlabas na pambalot at pagkakabukod, habang ang mga pagkabigo ng tubo sa gilid ng apoy ay kadalasang lumalabas bilang puting singaw sa tambutso o bilang pagtaas ng temperatura ng stack bago makita ang anumang tubig.
Karamihan sa mga pagtagas ng boiler ay mga sintomas ng hindi pagkakatugma sa pagitan ng mga tunay na kondisyon ng pagpapatakbo at ng materyal, pagpapalawak o disenyo ng paggamot sa tubig — hindi katibayan na may hindi nagwelding ng masama sampung taon na ang nakalipas.
Ang pag-aayos ng tumutulo na boiler ay nagsisimula bago dumating ang welding machine. Ang pagkakasunud-sunod sa ibaba ay ang inirerekumenda namin na magtanim ng mga maintenance team, at ito ay idinisenyo upang protektahan ang mga tripulante at ang ebidensya na nagsasabi sa iyo kung ano talaga ang nabigo.
Isang paalala sa hydrostatic testing: anumang pagsubok na mas mataas sa pressure ng disenyo ay dapat sumunod sa naaangkop na code at sa sariling sertipikadong dokumentasyon ng boiler, at sa isang waste heat boiler na may nakakabit na gas-side ductwork, ang gas path ay dapat na positibong ihiwalay at linisin bago ipasok ang tubig. Ang pagputol sa sulok na iyon ay ang pinakamabilis na paraan upang gawing insidente ang isang maintenance task.
Ang diagnostic sequence ay hindi papeles — ang operating data at kapal ng mapa na kinokolekta mo sa ikatlo at anim na hakbang ang magpapasya kung ang pag-aayos ay tatagal ng isang taon o labinlimang.
Kapag ang mga talaan ng pagpapanatili ay pinagsunod-sunod ayon sa lokasyon sa halip na sa pamamagitan ng petsa, ang isang pattern ay lilitaw kaagad. Ang mga boiler ay mga engineered assemblies na may limitadong bilang ng mga mahinang punto, at ang mga mahihinang puntong iyon ay patuloy na kumikilos sa iba't ibang industriya. Ang isang coke oven na baterya, isang sintering machine at isang power station boiler ay nagpapatakbo ng iba't ibang flue gas chemistry at iba't ibang mga profile ng pagkarga, ngunit ang pamamahagi ng kanilang mga pagtagas ay kapansin-pansing magkatulad. Ang pag-alam sa inaasahang pamamahagi ay nagbabago kung paano ka nag-iimbak ng mga ekstra, kung paano mo isusulat ang ruta ng inspeksyon, at kung paano mo binibigyang-kahulugan ang maintenance crew bago ang isang outage. Ang tsart sa ibaba ay nagpapakita ng isang kinatawan ng pamamahagi ng mga iniulat na lokasyon ng pagtagas mula sa industriyal na boiler at waste heat boiler inspeksyon; ang mga indibidwal na halaman ay magkakaiba sa gasolina, paggamot ng tubig at siklo ng tungkulin.
Naiulat na mga lokasyon ng pagtagas sa mga pang-industriyang inspeksyon ng boiler (nagpapakitang pamamahagi, porsyento ng lahat ng naitalang pagtagas)
Ang unang bagay na sinasabi ng tsart ay ang humigit-kumulang isang katlo ng lahat ng pagtagas ay nakaupo sa tube-to-tubesheet joint, na siyang isang lugar sa isang boiler kung saan ang tatlong magkakaibang materyales na may tatlong magkakaibang mga rate ng pagpapalawak ay hinangin sa isang pinigilan na koneksyon. Ang konsentrasyon na iyon ay hindi isang depekto sa pagmamanupaktura; ito ang natural na kinahinatnan ng paglalagay ng cyclic thermal load sa isang matigas na joint.
Ang pangalawang kumpol, sa dalawampu't anim na porsyento, ay sumasaklaw sa mga tubo ng economizer at air preheater. Ang mga sangkap na ito ay naninirahan sa malamig na dulo ng daanan ng gas kung saan bumababa ang temperatura sa ibabaw ng metal sa ibaba ng acid dew point, kaya ang boiler na nagpapaputok ng sulfur-bearing fuel at nagpapatakbo ng mababang temperatura ng exit gas ay palaging mawawala ang economizer nito. Kung ang iyong planta ay pinalitan ang mga tubo ng economizer dalawang beses sa loob ng limang taon, ang problema ay ang margin ng temperatura sa ibabaw, hindi ang supplier ng tubo.
Ang ikatlong grupo, mga gasket, handholes at flanges sa labing pitong porsyento, ay ang pinaka-nakakabigo dahil ito ay halos ganap na maiiwasan. Ang mga pagtagas na ito ay nagmumula sa lumang elastomer, hindi pantay na torque ng bolt, mga sira na upuan at mga kasukasuan na pinahigpit ng pakiramdam sa halip na ayon sa detalye. Ang mga ito ay mura upang ayusin nang paisa-isa at mahal sa pinagsama-samang, dahil ang bawat isa ay nagkakahalaga ng isang paghihiwalay, isang cooldown at isang pag-restart.
Ang pagguho sa gilid ng apoy malapit sa mga soot blower ay nagkakahalaga ng labindalawang porsyento. Ang pattern dito ay lubos na naka-localize: ang erosion ay sumusunod sa steam jet path, kaya ang mga nasirang tubo ay karaniwang pareho tatlo o apat na hanay sa bawat pagkakataon. Ang pag-ikot ng mga posisyon ng soot blower o pagsasaayos ng sunud-sunod na pag-ihip sa pagitan ng mga pagkawala ay kadalasang binabawasan nang malaki ang bilang na ito.
Ang mga joint ng pagpapalawak at casing ay nagkakahalaga ng pitong porsyento, at ang mga header at blowdown na piping para sa apat na porsyento. Iyon ang mga low-frequency, high-consequence failures. Ang isang tumutulo na expansion joint ay sumisira sa insulation at casing ngunit bihirang nagbabanta sa pressure boundary, samantalang ang creep cracking sa isang header ay maaaring isang forced-outage event na may mahabang lead time para sa kapalit na forging.
Magbasa nang magkasama, ang pamamahagi ay sumusuporta sa isang simpleng diskarte sa pagpapanatili. Ilagay ang karamihan ng iyong badyet sa inspeksyon sa mga tubo-sa-tubesheet joints, ang mga bangko ng economizer at ang mga bolted joint, dahil ang tatlong lugar na iyon ay nagdadala ng pitumpu't pitong porsyento ng panganib. Gamitin ang natitirang pagsisikap para sa pagmamapa ng kapal sa mga header at pipework, kung saan ang mga pagkabigo ay bihira ngunit malala.
Ipinapaliwanag din nito kung bakit madalas na nakakadismaya ang generic na payo tungkol sa pag-aayos ng mga tumutulo na boiler. Ang planta na gumugugol ng pagkawala nito sa pag-aayos ng casing habang ang temperatura ng inlet ng economizer nito ay nananatili sa ibaba ng dew point ay babalik sa trabaho sa loob ng labingwalong buwan. Ang pamamahagi ay nagsasabi sa iyo kung saan unang tumingin, at ang operating data ay nagsasabi sa iyo kung bakit pinili ng leak ang lugar na iyon.
Tatlong lugar — tube-to-tubesheet joints, cold-end tube banks at bolted connections — ang nagdadala ng higit sa tatlong quarter ng lahat ng panganib sa pagtagas ng boiler, kaya nararapat ang mga ito sa karamihan ng bawat badyet sa inspeksyon.
Kapag nalaman na ang mekanismo, mabilis na lumiliit ang mga opsyon sa pag-aayos. Ang paghahambing sa ibaba ay isinulat mula sa pananaw ng isang operating plant na kailangang pumili sa pagitan ng dalawang araw na pagkukumpuni at isang anim na linggong pagpapalit, at ipinapalagay nito na ang boiler code at ang dokumentasyon ng tagagawa ay sinusunod.
| Pamamaraan | Pinakamahusay na angkop sa | Karaniwang downtime | Kamag-anak na gastos | Makatotohanang buhay ng serbisyo |
|---|---|---|---|---|
| Lokal na pag-aayos ng weld | Isolated weld-toe crack, maliit na hukay sa isang makapal na bahagi ng presyon | 1 hanggang 3 araw | Mababa | 3 hanggang 10 taon kung ang dahilan ay naitama |
| Pagsaksak ng tubo | Mga indibidwal na nabigong tubo, hanggang sa humigit-kumulang sampung porsyento ng isang bangko | 1 hanggang 2 araw | Mababa | Hindi tiyak, ngunit ang kapasidad at balanse ng daloy ay nabawasan |
| Sleeving | Pagguho o pagkasira ng kaagnasan sa maikling haba ng tubo | 2 hanggang 4 na araw | Mababa to medium | 2 hanggang 6 na taon |
| Seksyon retube | Maramihang mga pagkabigo na puro sa isang bangko | 1 hanggang 3 linggo | Katamtaman | 8 hanggang 15 taon |
| Kumpletuhin ang pagpapalit ng bundle ng tubo | Laganap na pagkawala ng pader o pagbabago ng tungkulin | 3 hanggang 6 na linggo | Katamtaman to high | 15 taon o higit pa |
| Buong pagpapalit ng unit | Pagkasira ng shell, drum o header; hindi na tumutugma ang tungkulin sa disenyo | 2 hanggang 6 na buwan kasama ang katha | Mataas | 20 taon o higit pa |
Tatlong praktikal na tuntunin ang nakaupo sa likod ng mesang iyon. Una, ang plugging ay isang stabilization measure, hindi isang solusyon. Ang bawat nakasaksak na tubo ay binabawasan ang lugar ng paglipat ng init at pinapataas ang temperatura ng paglabas ng tambutso ng gas, na nagtutulak naman sa natitirang mga tubo palapit sa kanilang dew point. I-plug ang higit sa halos sampung porsyento ng isang bangko at epektibo mong na-redesign ang boiler nang hindi ginagawa ang engineering.
Pangalawa, ang pag-aayos ng welding ay tatagal lamang kapag natugunan ang pagpigil na naging sanhi ng orihinal na basag. Sa isang tube-to-tubesheet joint, nangangahulugan iyon ng pagsuri sa expansion allowance, ang tube-to-hole clearance at ang heat treatment pagkatapos ng welding. Ang isang pag-aayos na hindi pinapansin ang tatlong item na iyon ay pumutok sa parehong daliri, kadalasan sa loob ng isang taon.
Pangatlo, ang ekonomiya ng pagkumpuni ay dapat hatulan sa inihatid na init, hindi sa invoice ng pagkumpuni. Ang isang tumutulo na economizer na nakasaksak sa halip na retubed ay nagpapataas ng temperatura ng exit ng flue gas, na nagpapataas ng pagkonsumo ng gasolina bawat oras na tumatakbo ang boiler. Sa patuloy na pagpapaputok ng unit, ang parusang iyon ay maaaring lumampas sa halaga ng tamang retube sa loob ng dalawa o tatlong panahon ng pagpapatakbo.
Pag-plug at welding bumili ng oras; tanging ang pagkukumpuni na nag-aalis ng mekanikal o kemikal na sanhi ng pagtagas ay bibili ng pagiging maaasahan.
Kapag ang pag-aayos ay huminto sa pagkakaroon ng kahulugan, ang pagpapalit ng desisyon ay hinihimok ng kung saan nakaupo ang boiler sa proseso. Ang mga waste heat boiler ay hindi mapagpapalit na mga produkto; ang bawat configuration ay itinugma sa isang pinagmumulan ng gas, isang dust loading at isang profile ng temperatura. Inililista ng strip sa ibaba ang mga pagsasaayos na kadalasang tinutukoy sa kemikal ng karbon, metalurhiya, kapangyarihan at ammonia na mga halaman.
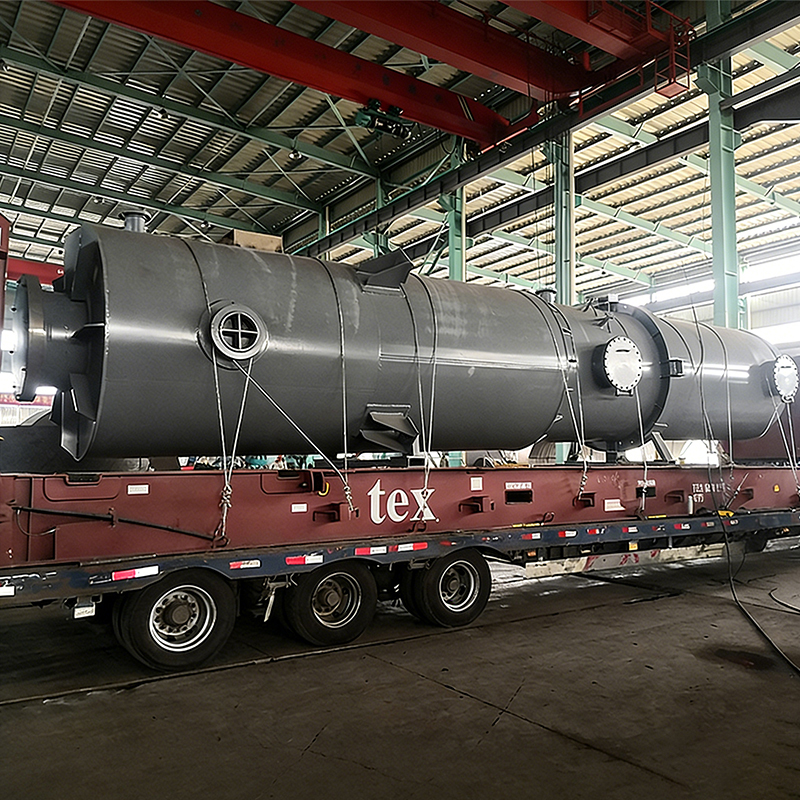
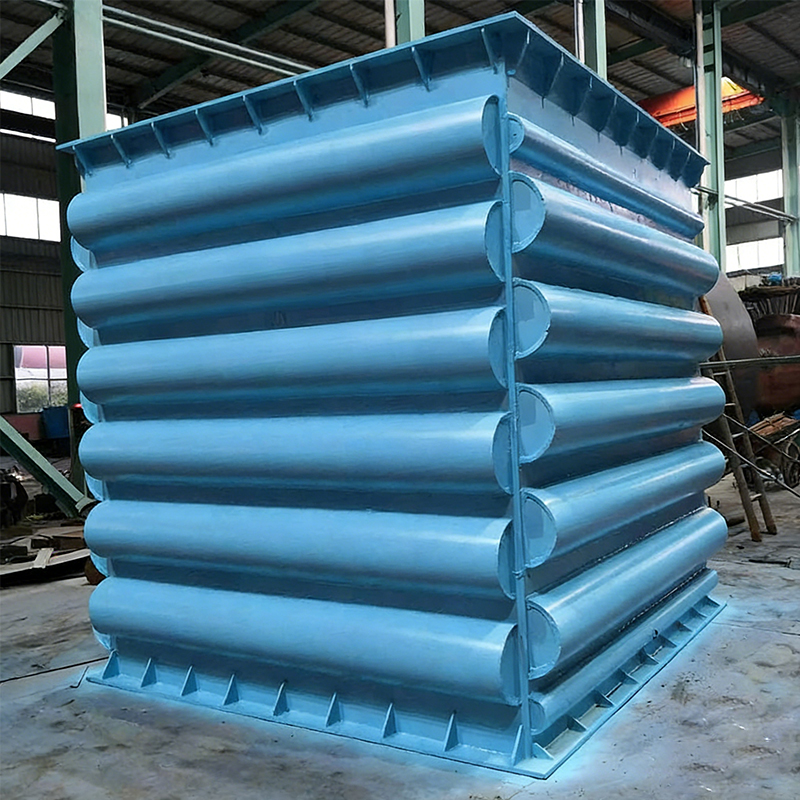 Coke Oven Flue Gas Waste Heat Boiler Ang Coke Oven Flue Gas Waste Heat Boiler ay isang high-efficiency, energy-saving device na partikular na binuo para sa coking industry. Nilalayon nitong mabawi at magamit ang... Tingnan ang Produkto →
Para sa bawat isa sa mga posisyong ito, itanong ang parehong apat na tanong bago humiling ng mga sipi. Ano ang disenyo ng daloy ng gas at hanay ng temperatura sa pumapasok, kabilang ang mga nakababagabag na kondisyon? Ano ang paglo-load ng alikabok at pamamahagi ng laki ng butil sa pasukan? Ano ang sulfur at moisture content, at samakatuwid ang acid dew point na nagtatakda ng pinakamababang temperatura ng metal? At sa anong turndown aktwal na pinapatakbo ang planta, na naiiba sa hanay ng nameplate?
Ang pagpili ng supplier ay mahalaga gaya ng pagsasaayos. Ang waste heat boiler ay isang pressure vessel na may gas-side heat transfer surface, kaya kailangan ng manufacturer ang parehong kwalipikasyon ng boiler at pressure vessel at praktikal na karanasan sa partikular na kapaligiran ng alikabok at corrosion. Ang isang supplier na nagtayo lamang ng mga clean-gas heat exchanger ay karaniwang kulang sa pagtukoy ng espasyo ng tubo at pag-ihip ng uling, at lalabas ang unang pagtagas sa ikalawang taon ng pagpapatakbo.
Itugma ang configuration ng boiler sa posisyon ng proseso, ang dust loading at ang acid dew point bago ihambing ang mga presyo — ang mga error sa configuration ay hindi maitatama ng diskwento.
Karamihan sa pag-iwas sa pagtagas sa isang pang-industriyang boiler ay nangyayari sa yugto ng pagguhit, hindi sa tindahan ng pagpapanatili. Tatlong desisyon sa disenyo ang gumagawa ng karamihan sa gawain: ang pagpapanatili ng temperatura ng metal sa itaas ng acid dew point, pagpili ng magkasanib na disenyo na pumapayag sa differential expansion, at nililimitahan ang bilis ng gas sa mga unang hanay ng tubo.
Ang dew point corrosion ay ang nangingibabaw na mekanismo sa mga economizer at air preheater. Ang sagot sa engineering ay isang dokumentadong margin sa pagitan ng pinakamababang temperatura ng metal at ang kinakalkulang acid dew point, na pinananatili sa buong saklaw ng pagpapatakbo kabilang ang mga kondisyon na mababa ang pagkarga. Ang boiler na nagpapanatili ng margin na ito sa buong karga ngunit bumaba sa ibaba nito sa apatnapung porsyentong pagkarga ay mabibigo pa rin, mas mabagal.
Kung saan ang mga conventional welded economizer joints ay nakikipagpunyagi sa mataas na temperatura, mataas na alikabok at corrosive condensate, ang mga brazed construction ay nag-aalok ng ibang hanay ng mga trade-off. Gumagamit ang nickel-based brazed economizer ng fully brazed tube-to-header connection, na nag-aalis ng mahabang weld toe na nagsisilbing crack initiator sa cyclically loaded joints at nagbibigay ng mas pare-parehong contact sa pagitan ng tube at fin. Ang filler metal ay pinili para sa corrosion resistance sa halip na para sa kadalian ng welding, at ang resultang ibabaw ay lumalaban sa acidic condensate na umaatake sa malamig na dulo ng isang flue gas path.
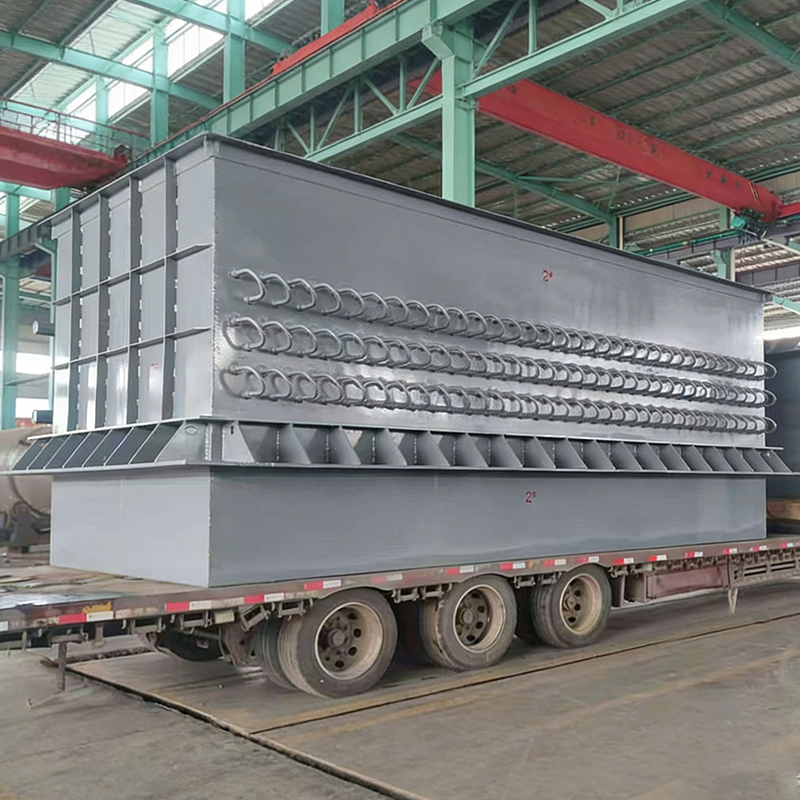
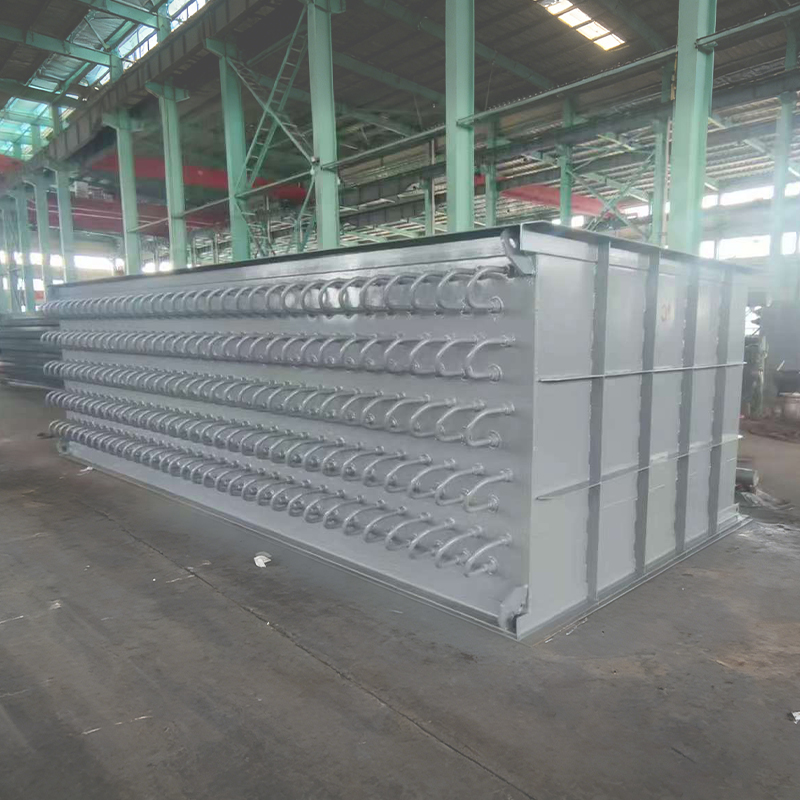 Nakabatay sa Nickel Brazed Economizer Nakabatay sa Nickel Brazed Economizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Tingnan ang Produkto →
Kung ang kinakailangan ay simpleng magpainit ng combustion air na may natitirang init ng flue gas, ang air preheater ay ang mas matipid na pagpipilian, sa kondisyon na ang cold-end temperature margin ay pinananatili at ang mga gas-side passage ay maaaring linisin nang hindi binabaklas ang buong bangko. Ang pagpili sa pagitan ng dalawa ay dapat sumunod sa pagsusuri ng flue gas, hindi sa pagkakasunud-sunod ng katalogo ng kagamitan.
Ang erosion ay humigit-kumulang sa cube ng bilis ng gas, kaya ang mga unang hanay ng isang maalikabok na boiler ay dapat na idinisenyo para sa isang mas mababang bilis kaysa sa natitirang bahagi ng bundle. Mahalaga rin ang paglalagay ng soot blower: ang blower na nagdidirekta ng singaw sa parehong hilera ng tubo mula sa parehong anggulo sa loob ng maraming taon ay magwawasak sa isang predictable na linya ng mga tubo, at ang pag-ikot ng pagkakasunod-sunod sa pagitan ng mga pagkawala ay isang murang paraan upang maikalat ang pagkasira.
Sa bahagi ng tubig, ang mga detalye ng disenyo na pumipigil sa pagtagas ay hindi gaanong kaakit-akit ngunit pare-parehong mapagpasyahan: tamang drum internals para maiwasan ang steam carryover, sapat na blowdown capacity upang kontrolin ang mga dissolved solids, at isang deaerator na tunay na nag-aalis ng oxygen sa halip na nasa flowsheet lang. Lumilitaw ang mga problema sa water chemistry sa ibabaw ng tubo pagkaraan ng ilang buwan, at pagkatapos ay ang pinsala ay naisalokal na ng pitting.
Ang isang dokumentadong cold-end na margin ng temperatura at isang pinagsamang disenyo na pinahihintulutan ang differential expansion ay pumipigil sa higit pang mga pagtagas kaysa sa anumang pagpapanatiling rehimen ay maaaring ayusin.
Dapat gawin ang desisyon laban sa apat na numero: sinusukat ang kapal ng pader kumpara sa minimum na kinakailangan, ang bilang ng mga pagtagas sa kasalukuyang panahon ng pagpapatakbo kumpara sa nauna, ang natitirang buhay ng disenyo ng mga bahagi ng presyon, at ang halaga ng isang araw ng nawalang produksyon. Kapag ang mga numerong iyon ay tumuturo sa iba't ibang direksyon, gamitin ang pamantayan sa ibaba.
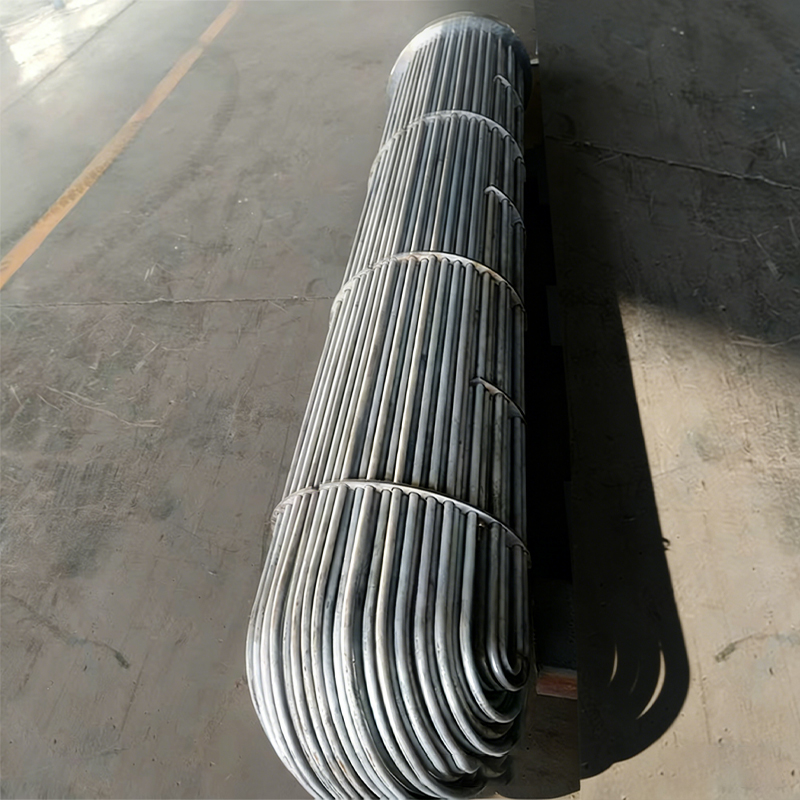 Shell at Tube Heat Exchanger Ang Shell at Tube Heat Exchanger ay isang tipikal at unibersal na pang-industriyang heat exchanger. Ang pangunahing istraktura nito ay binubuo ng isang malaking shell (shell side) na naglalaman ng tubo ... Tingnan ang Produkto →
| Ayusin sa lugar kapag | Magplano ng pagpapalit kung kailan |
|---|---|
|
|
Ang pagkalkula ng payback ay sulit na gawin nang maayos. Ang isang tumutulo na economizer na pumipilit sa planta na i-bypass ang bahagi ng heat transfer surface ay nagpapataas ng flue gas exit temperature, at bawat antas ng nawalang pagbawi ay nagiging karagdagang gasolina bawat oras. I-multiply ang oras-oras na parusa sa taunang oras ng pagpapatakbo, idagdag ang halaga ng mga hindi planadong pagkawalang dulot ng kasalukuyang unit, at ihambing ang kabuuan sa naihatid na presyo ng isang kapalit na bangko kasama ang pag-install.
Sa maraming tuluy-tuloy na tungkulin na mga yunit, ang aritmetika ay nagre-resolve pabor sa pagpapalit sa loob ng dalawa hanggang tatlong taon, at iyon ay bago isaalang-alang ang panganib ng sapilitang pagkawala sa panahon ng peak production period. Sa mga unit na tumatakbo ng ilang linggo bawat taon, sa kabilang banda, ang isang in-place na pagkukumpuni na may tamang water chemistry ay maaaring manatiling makatwirang pagpipilian sa loob ng isang dekada.
Ang isa pang variable ay nararapat na banggitin: ang halaga ng isang mahinang kalidad na pagkumpuni. Ang weld na pumasa sa hydrostatic test ngunit nag-iiwan ng stress concentration sa daliri ay mabibigo muli, at ang pangalawang pagkabigo ay kadalasang nagkakahalaga ng mas mataas kaysa sa una dahil dumarating ito nang walang babala at madalas sa panahon ng isang kampanya sa produksyon.
Palitan kapag tumataas ang dalas ng pagtagas sa maraming bangko at nasa minimum na code ang kapal ng pader; repair lamang kapag ang mekanismo ay kilala at ang natitirang buhay ay sumasaklaw sa susunod na outage cycle.
Ang isang inayos na boiler ay mananatiling maayos lamang kung ang tatlong mga driver ng leak formation ay nakahawak sa loob ng kanilang disenyong sobre. Kinokontrol ng water chemistry ang rate ng pagkawala ng pader mula sa loob, kinokontrol ng load cycling ang akumulasyon ng pagkasira ng fatigue sa mga joints, at ang mga pagitan ng inspeksyon ay nagpapasya kung ang susunod na pagtagas ay matatagpuan ng isang technician o ng isang shift operator sa kalagitnaan ng gabi.
| Interval | Aktibidad | Itala | Natugunan ang mekanismo ng pagtagas |
|---|---|---|---|
| Bawat shift | Suriin ang katatagan ng antas ng drum, pagpapatakbo ng blowdown at anumang nakikitang seepage | Pagbasa ng log at obserbasyon | Operating excursion, pag-iyak ng gasket |
| Araw-araw | Feedwater pH, conductivity at dissolved oxygen tests | Trend chart, hindi lang halaga | Water-side pitting at under-deposit corrosion |
| Linggu-linggo | Temperatura ng paglabas ng flue gas at pagsusuri sa opacity ng stack | Temperatura laban sa baseline ng pagkarga | Maagang pagtagas ng tubo, fouling at bypass |
| Buwan-buwan | Thermal imaging ng casings, flanges at manhole door habang mainit | Mga larawang isinampa laban sa mga nakaraang buwan | Ang joint at gasket ay tumutulo bago masira |
| Taunang pagkawala | Ultrasonic na kapal ng pagmamapa ng economizer at air preheater na mga bangko | Grid-mapped reading | Pagnipis ng pader mula sa kaagnasan at pagguho |
| Taunang pagkawala | Dye penetrant o magnetic particle testing ng tube-to-tubesheet welds | Pinagsama-samang mga talaan | Nakakapagod na pumutok sa pinigilan na mga kasukasuan |
| Bawat 3 hanggang 5 taon | Buong pag-inspeksyon ng bahagi ng presyon, pagsubok sa tigas ng header, pagsukat ng paglalakbay sa pinagsamang pagpapalawak | Sertipikadong ulat ng inspeksyon | Paggapang, pagpapalawak ng labis na paglalakbay, pagkasira ng casing |
Ginagawang epektibo ng dalawang gawi ang mga agwat na ito. Ang una ay ang paghahambing ng mga pagbabasa laban sa isang baseline na itinama ang pagkarga sa halip na sa isang nakapirming halaga ng alarma, dahil karamihan sa mga paglabas ay inaanunsyo ang kanilang mga sarili bilang isang maliit na pagbabago sa trend bago pa sila tumawid sa isang threshold. Ang pangalawa ay ang pagsusulat ng water chemistry correction sa parehong pagkakasunud-sunod ng trabaho gaya ng mekanikal na pag-aayos, kaya ang pag-aayos at ang dahilan ay sarado nang magkasama.
Ang pagbibisikleta ng load ay nararapat na partikular na pansin. Bawat startup at shutdown ay nalalapat ang isang buong thermal cycle sa tube-to-tubesheet joints, ang mga header at ang expansion elements, at ang pinsala sa pagkapagod ay naiipon kahit gaano pa kaingat ang pagsasaayos. Ang pagbabawas sa bilang ng mga hindi kinakailangang cycle, at paghawak ng mga rate ng ramp sa loob ng curve ng tagagawa, ay walang gastos at direktang nagpapalawak ng agwat sa pagitan ng mga pagtagas.
I-trend ang chemistry at ang temperatura ng paglabas ng gas linggu-linggo — halos palaging lumalabas ang isang tumutulo na boiler bilang pagbabago ng trend ilang linggo bago ito lumabas bilang tubig sa sahig.
Sa sandaling lumipat ang desisyon mula sa pagkukumpuni tungo sa pagpapalit, magiging praktikal ang tanong sa pagkukunan: sino ang makakapaghatid ng bahagi ng pressure na umaangkop sa mga kasalukuyang duct, nakakatugon sa naaangkop na mga kinakailangan sa boiler at pressure vessel, at darating sa loob ng outage window? Ang sagot ay karaniwang isang orihinal na tagagawa ng kagamitan sa halip na isang pangkalahatang tindahan ng katha, sa tatlong dahilan.
Ang una ay kwalipikasyon. Ang waste heat boiler bank ay isang pressure boundary component, at kailangan ng manufacturer ang mga pag-apruba sa disenyo at fabrication na naaangkop sa iyong hurisdiksyon. Sa China, ibig sabihin, isang class three pressure vessel manufacturing license para sa domestic work, at ASME stamping para sa na-export na kagamitan o mga proyektong pinondohan ng internasyonal. Ang isang pangkalahatang tagagawa ng bakal ay hindi maaaring lehitimong magbigay ng bahaging iyon, gayunpaman mapagkumpitensya ang hitsura ng sipi.
Ang pangalawa ay kaalaman sa proseso. Nabigo ang mga ibabaw ng paglipat ng init sa gilid ng gas sa mga partikular na paraan sa mga partikular na industriya, at malalaman na ng isang tagagawa na nag-supply ng coke oven, sintering at oxygen-blown application ang mga pattern ng erosion at fouling. Ang karanasang iyon ay makikita sa tube spacing, soot blower placement, expansion joint travel at ang cold-end temperature margin, na lahat ay hindi nakikita sa isang pangkalahatang arrangement drawing ngunit mapagpasyahan sa serbisyo.
Ang pangatlo ay saklaw ng paghahatid. Ang pag-aayos o pagpapalit ng leak ay kadalasang nangangailangan ng higit pa sa isang bundle: nangangailangan ito ng mga pagbabago sa duct, mga suporta sa istruktura, insulasyon, mga detalye ng refractory, mga instrumentation tapping at suporta sa pagkomisyon. Ang pakikipagtulungan sa iisang supplier na nagdidisenyo, gumagawa, nag-install at nagkomisyon ay nag-aalis ng panganib sa interface sa pagitan ng tatlo o apat na magkakahiwalay na kontratista.
Kapag sinusuri ang mga potensyal na supplier, humingi ng katibayan sa halip na mga claim: nakasulat na mga kwalipikasyon ng pressure vessel at boiler, ang in-house na kagamitan sa pagmamanupaktura na tumutukoy sa matamo na pinagsamang kalidad, at isang listahan ng sanggunian mula sa mga planta na nagpapatakbo ng maihahambing na kondisyon ng gas. Ang isang manufacturer na may sarili nitong brazing furnace, fin winding capacity at heat pipe production line ay may direktang kontrol sa mga joints na nagdudulot ng karamihan sa cold-end leaks, na isang makabuluhang pagkakaiba mula sa isang supplier na nag-subcontract sa mga operasyong iyon.
Para sa mga planta na nagpapatakbo sa buong mundo, dapat ding kumpirmahin ng sourcing na pag-uusap ang kasanayan sa dokumentasyon: mga sertipiko ng materyal, mga detalye ng pamamaraan ng welding at mga talaan ng kwalipikasyon, mga ulat ng hindi mapanirang pagsubok, mga sertipiko ng hydrostatic na pagsubok at mga as-built na drawing. Ang mga dokumentong iyon ang hihilingin ng isang inspektor, at ang kanilang kawalan ay maaaring maantala ang pagkomisyon nang matagal pagkatapos dumating ang kagamitan sa lugar.
Sa wakas, ang presyo ay dapat na suriin sa isang kabuuang halaga na batayan na kasama ang naihatid na pagganap ng pagbawi ng init, ang inaasahang agwat sa pagitan ng mga interbensyon sa pagpapanatili, at ang oras ng pagtugon ng supplier para sa mga ekstra. Ang isang mas murang bundle na nagsasaksak sa malamig na dulo ng mga produktong corrosion sa loob ng labingwalong buwan ay hindi mas mura.
Pinagmulan ng mga bahagi ng pressure mula sa isang kwalipikadong boiler at tagagawa ng pressure vessel na may in-house na pinagsamang produksyon — ang dokumentasyon at pinagsamang kalidad ay hindi maaaring suriin sa trabaho ng isang subcontractor pagkatapos ng paghahatid.
Sa daan-daang mga trabaho sa inspeksyon at pagkukumpuni, paulit-ulit ang parehong limang pagkakamali. Ang bawat isa ay mura upang iwasan at mahal na ulitin.
Ang bawat isa sa mga pagkakamaling ito ay may panandaliang lohika sa likod nito — presyon ng oras, presyon ng badyet, isang window ng outage na dumudulas na. Ang problema ay ang halaga ng pagkakamali ay napunta sa susunod na badyet sa pagpapanatili, kadalasan sa panahon ng isang kampanya sa produksyon kung saan ang planta ay hindi makakaya ng hindi planadong paghinto.
Ang isang simpleng disiplina ay lumulutas sa karamihan sa mga ito: bago isara ang anumang pagkukumpuni, itala ang mekanismo, ang paraan ng pagkukumpuni, ang pagsukat na nagbigay-katwiran dito, at ang pagbabago sa pagpapatakbo na pipigil sa pag-ulit. Ang sampung minutong dokumentasyon sa pagtatapos ng pagkukumpuni ay ang pinakamurang puhunan sa pagiging maaasahan na magagamit sa isang planta.
Ang bawat pag-aayos ng pagtagas ay dapat magsara na may nakatalang mekanismo at isang kaukulang pagbabago sa pagpapatakbo — kung hindi, ang parehong pagtagas ay nakaiskedyul lamang para sa ibang araw.
Dalawang pahina na nagkakahalaga ng pagpapanatiling bukas habang inihahanda ang desisyon sa pagkukumpuni o pagpapalit:
Ang parehong mga pahina ay ipinapalagay ang parehong panimulang punto tulad ng artikulong ito: unawain ang mekanismo, pagkatapos ay piliin ang kagamitan.
Ang mahusay na mga desisyon sa pagkuha ay nagsisimula sa isang malinaw na mekanismo ng pagkabigo — dalhin ang pagsusuri ng gas, ang mapa ng kapal at ang kasaysayan ng pagtagas sa unang pag-uusap ng supplier.
Ang pag-aayos ng isang tumutulo na boiler ay isang pagkakasunud-sunod ng desisyon, hindi isang solong gawain. Tukuyin ang lokasyon, kumpirmahin ang mekanismo, pumili ng pagkukumpuni na nag-aalis ng dahilan, at itala ang pagbabago sa pagpapatakbo na pumipigil sa pagbalik nito. Kapag sinabi ng data ng kapal at dalas ng pagtagas na tapos na ang unit, ituring ang pagpapalit bilang isang proyektong pang-inhinyero na may posisyon sa proseso, isang pag-load ng alikabok at isang acid dew point na nakakabit, at tukuyin ang kagamitan laban sa mga numerong iyon sa halip na laban sa isang pahina ng catalog.
Ang mga halaman na sumusunod sa pagkakasunud-sunod na iyon ay karaniwang nakakakita ng mas kaunting pagtagas, mas maikling pagkawala at mas mahabang pagitan sa pagitan ng mga pangunahing interbensyon. Ang mga halaman na humahabol sa tubig sa halip na ang mekanismo ay nakakakita muli ng parehong pagtagas, kadalasan sa lalong madaling panahon pagkatapos ng susunod na pag-restart, at kadalasan sa hindi bababa sa maginhawang sandali ng taon ng produksyon. Ang pagkakaiba sa pagitan ng dalawa ay hindi badyet; ito ang pagkakasunud-sunod kung saan itinatanong ang mga tanong.
Magtanong tungkol sa mekanismo bago ang pamamaraan, at tungkol sa disenyo bago ang presyo — ang order na iyon lamang ang pumipigil sa karamihan ng umuulit na pagtagas ng boiler.
Tutulungan ka naming sumulong sa tagumpay.

Maqiao North High tech Industrial Agglomeration Zone, Jingjiang City, Taizhou City, Jiangsu Province

+86-18752676699 / +86-13961025664