English
Balita
Bahay / Balita / Balita sa Industriya / Maaari bang sumabog ang mga boiler? Mga Sanhi, Pamantayan, at Mga Tip sa Pag-iwas para sa Mga Halaman
Maaari bang sumabog ang mga boiler? Oo, kaya nila. Ngunit sa konteksto ng isang pang-industriyang planta, ang tunay na tanong ay hindi lamang kung ito ay posible - ito ay kung ang disenyo, mga materyales, at mga pamamaraan ng pagpapatakbo sa iyong pasilidad ay ginagawang posible. Kapag hinanap ng plant manager, process engineer, o procurement specialist ang pariralang ito, kadalasang nahaharap sila sa isa sa dalawang senaryo: isang safety audit na may natuklasang mga puwang, o isang desisyon sa detalye para sa isang bagong waste heat recovery boiler. Sa alinmang kaso, ang sagot ay kailangang tumpak, hindi nakakatiyak sa pamamagitan ng pag-uulit. Ang mga pagsabog ng boiler ay hindi basta-basta na gawa ng pisika. Sila ang endpoint ng isang chain ng predictable failures: pressure na lumalampas sa design envelope, heat transfer surface na nawawala ang cooling capacity nito, corrosion thinning ang pressure boundary, o fuel gas na naghahanap ng ignition source. Ang bawat isa sa mga pagkabigo na iyon ay mapipigilan ng mga kalkulasyon ng disenyo, kontrol sa kalidad ng paggawa, at isang disiplinadong rehimen ng inspeksyon.
Tinitingnan ng artikulong ito ang tanong mula sa pananaw ng isang tagagawa ng mga industrial waste heat boiler, economizer, at heat exchanger. Ang pananaw na iyon ay mahalaga dahil ang profile ng panganib sa pagsabog ng isang waste heat boiler ay iba sa isang fired package boiler. Ang isang waste heat boiler ay madalas na napapailalim sa parehong mataas na temperatura na flue gas sa gilid ng shell at isang water-steam system sa gilid ng tubo. Ang hangganan sa pagitan ng dalawang sistemang iyon ay kung saan nagsisimula ang karamihan sa mga insidente. Ang layunin dito ay bigyan ka ng isang magagamit, praktikal na pag-unawa sa mga mekanismo ng pagkabigo, ang mga pamantayang namamahala sa kanila, at ang mga gawain sa pagpapanatili na pumipigil sa kanila na maging tunay na mga kaganapan.
Upang masagot ang tanong na "maaaring sumabog ang mga boiler" sa isang kapaki-pakinabang na paraan, kailangan mong paghiwalayin ang dalawang natatanging pisikal na mekanismo. Ang una ay ang pressure-boundary failure, kadalasang tinatawag na pisikal na pagsabog. Ang pangalawa ay isang combustion o fuel-gas explosion, na tinatawag ding chemical explosion. Pareho ang kanilang kinalabasan — sakuna na pagpapakawala ng enerhiya — ngunit nagmula sila sa iba't ibang kondisyon ng proseso at humihiling ng iba't ibang hakbang sa pag-iwas.
Ang isang pisikal na pagsabog ng boiler ay nangyayari kapag ang panloob na presyon ng water-steam system ay lumampas sa lakas ng pressure vessel. Sa isang normal na operating boiler, ang presyon ay nakapaloob dahil ang tubig at singaw ay nasa thermodynamic equilibrium sa isang kontroladong setpoint. Ang metal na sisidlan ay idinisenyo upang dalhin ang presyon na iyon sa kaukulang temperatura ng saturation. Kung ang presyon ay tumaas nang lampas sa limitasyon ng disenyo, o kung ang temperatura ng pader ay tumaas nang malayo sa temperatura ng disenyo habang ang presyon ay nananatili sa loob ng mga limitasyon nito, ang metal ay nawawalan ng lakas at pumuputok. Ang mabilis na paglawak ng nakaimbak na tubig at singaw ay maaaring maglabas ng enerhiya na katumbas ng isang malaking explosive charge.
Ang pinakakaraniwang pagkakasunod-sunod ng pisikal na pagsabog ay nagsisimula sa mababang antas ng tubig na sinamahan ng matagal na pagpapaputok. Kapag bumaba ang lebel ng tubig sa ibaba ng mga tubo, ang init mula sa burner o ang flue gas ay hindi na maa-absorb ng tubig. Sa halip, ang tube metal ay mabilis na uminit at nawawala ang lakas ng pagkalagot nito. Kung ang apoy ay hindi mapuputol, ang tubo ay maaaring mabigo, at ang isang malaking dami ng mataas na temperatura na tubig ay kumikislap sa singaw. Sa isang waste heat boiler, ang parehong pagkakasunud-sunod ay maaaring mangyari kung ang gas-side mass flow ay magpapatuloy habang ang water-side pump ay bumibiyahe. Ang lansihin ay hindi ipagpalagay na palaging kinokontrol ng burner ang input ng init — sa isang waste heat boiler, ang pinagmumulan ng init ay ang proseso sa upstream, hindi isang burner.
Ang pangalawang mekanismo ay isang pagsabog ng kemikal. Nangyayari ito kapag ang fuel gas — natural gas, coke oven gas, o anumang nasusunog na singaw — ay tumutulo sa isang nakapaloob na espasyo, humahalo sa hangin upang maabot ang nasusunog na hanay, at pagkatapos ay nakakatugon sa pinagmumulan ng ignition. Sa isang boiler, ito ay maaaring mangyari sa combustion chamber, sa flue ductwork, o sa open air malapit sa isang tumutulo na flange. Ang pinaka-mapanganib na kondisyon ay isang pre-purge failure: isang burner control system na nagpapahintulot sa gasolina na dumaloy bago ang combustion chamber ay sapat na napurga ng hangin.
Posible rin ang mga pagsabog ng kemikal sa gilid ng tubig sa mga bihirang pagkakataon. Kung ang ilang mga kemikal na ahente sa paglilinis o mga produkto ng agnas ay bumubuo ng hydrogen, at ang hydrogen na iyon ay nakulong sa isang closed volume na may oxygen, maaari itong mag-apoy. Gayunpaman, sa pagsasagawa, ang pagsabog sa gilid ng gas ay mas karaniwan sa mga insidente ng pang-industriya na boiler.
Ang mga istatistika ng pagsabog ng boiler mula sa iba't ibang pinagmumulan ng sanggunian, mga tagadala ng insurance, at mga pag-audit ng halaman ay hindi perpektong nakahanay, ngunit nagtatagpo ang mga ito sa isang limitadong hanay ng mga nangungunang sanhi. Ito ay nagkakahalaga ng malinaw na pagsasabi na ang mga proporsyon sa ibaba ay isang konseptwal na synthesis ng mga tipikal na pang-industriyang mga mode ng pagkabigo, hindi isang tumpak na istatistikal na rekord ng anumang solong database. Ang mahalaga ay ang ranking at ang interpretasyon ng engineering.
Ang pagkabigo sa proteksyon ng overpressure ay ang nag-iisang pinakamalaking kontribyutor. Nangangahulugan ito na ang safety valve o relief device ay hindi bumukas kung kailan ito dapat, o ang low-water cutoff at flame interlock ay hindi nakasara sa pinagmumulan ng init. Ang dahilan ay maaaring isang naka-block na pressure tap, isang safety valve na nakatakdang masyadong mataas, isang manual bypass na naiwang bukas, o isang interlock na sadyang na-override. Sa mga waste heat recovery system, ang parehong mapanganib na sitwasyon ay isang bypass damper na nananatiling bahagyang bukas, na nagpapahintulot sa mainit na gas na magpatuloy sa pagpasok sa boiler kapag walang daloy ng tubig.
Pangalawa ang water-side fouling. Ito ay partikular na nauugnay para sa mga economizer at waste heat boiler sa mga kondisyon ng high-dust flue gas. Ang mga deposito ng scale sa gilid ng tubig ay kumikilos bilang isang insulating layer, na pumipigil sa paglipat ng init mula sa metal patungo sa tubig. Ang temperatura ng metal ay umakyat, at sa matinding mga kaso ang tubo ay lumubog at sumabog. Sa isang standard fired boiler, ang isang 1 mm na layer ng calcium carbonate scale ay maaaring magtaas ng temperatura sa dingding ng tubo ng ilang daang degree. Sa isang waste heat boiler, ang parehong ay maaaring mangyari kapag ang chemistry ng feed water ay hindi maayos na nakontrol.
Ang pagtagas ng gasolina ay ang ikatlong kategorya. Sa mga planta ng coking, kemikal, at metalurhiko, ang fuel gas ay kadalasang coke oven gas o blast furnace gas. Ang mga ito ay hindi natural na gas; mayroon silang iba't ibang densidad at komposisyon, at ang ilan ay may mataas na nilalaman ng hydrogen, na ginagawang mas madaling kapitan ng flashback. Kung ang tren ng gas ay hindi napurga nang tama, o kung ang isang control valve ay tumagas lampas sa upuan nito, maaaring mabuo ang isang paputok na timpla. Ang pagtuklas ng gas at isang maayos na idinisenyong pre-purge sequence ang mga pangunahing panlaban.
Ang kaagnasan at pagkapagod ay ang "mabagal na burner" sa mga nangungunang sanhi. Ang mga mekanismong ito ay hindi gumagawa ng biglaang pagkabigo sa unang araw. Sa halip, binabawasan nila ang kapal ng hangganan ng presyon o nagpapasimula ng mga bitak na lumaganap sa paglipas ng mga taon. Ang isang waste heat boiler na tumatakbo gamit ang flue gas na nasa ibaba ng sulfuric acid dew point ay maaaring makaranas ng matinding low-temperature corrosion sa bahagi ng gas. Ang acid ay namumuo sa ibabaw ng tubo, at ang metal ay chemically eroded. Maaaring magkaroon ng stress corrosion crack sa mga koneksyon ng tube-to-header, lalo na kapag ang chemistry ng tubig ay hindi napanatili at ang mga antas ng chloride ay tumaas.
Ang natitirang kategorya, ang mga depekto sa pagmamanupaktura, ay ang pinakamaliit ngunit din ang pinaka-maiiwasan. Ang mga may sira na weld, mahinang paggamot sa init, o maling tinukoy na mga marka ng materyal ay maaaring humantong sa isang napaaga na pagkabigo. Kaya nga ang mga code tulad ng ASME Section I at Section VIII, pati na rin ang domestic pressure vessel na paglilisensya, ay nangangailangan ng mga dokumentadong pamamaraan ng weld, mga kwalipikadong welder, at hindi mapanirang pagsusuri ng mga kritikal na joints. Kapag bumili ka mula sa isang tagagawa na may wastong mga sertipikasyon, ang kadahilanan ng panganib na ito ay higit na kinokontrol sa pinagmulan.
Hindi lahat ng boiler ay pantay na mahina, at ang tanong na "maaaring sumabog ang mga boiler" ay may ibang sagot depende sa arkitektura ng boiler. Ang mga fire tube boiler, water tube boiler, at waste heat boiler ay may mga natatanging failure mode. Para sa isang planta na isinasaalang-alang ang isang bagong yunit, ang pag-unawa na ang pagkakaiba ay mahalaga para sa kaalamang detalye.
| Uri ng boiler | Dami ng tubig | Pinagmumulan ng init | Pangunahing panganib sa pagsabog | Karaniwang aplikasyon |
|---|---|---|---|---|
| Fire tube boiler | Malaki | Burner / pugon | Ang akumulasyon ng gasolina ng gasolina, mababang antas ng tubig | Iproseso ang singaw para sa mas maliliit na halaman |
| Boiler ng tubo ng tubig | Mas maliit | Burner / pugon | Pagkabigo ng tubo mula sa sukat, sobrang presyon | Power generation at malalaking proseso ng industriya |
| Waste heat boiler | Mas maliit | Upstream flue gas | Pagkawala ng daloy ng tubig sa panahon ng bypass, kaagnasan, pagtagas sa gilid ng gas | Coal kemikal, metalurhiya, kapangyarihan |
| Electric boiler | Intermediate | Mga elemento ng electric heating | Overpressure mula sa pagpapalawak, walang pinagmumulan ng gasolina | Malinis at pantulong na singaw |
Ang mga fire tube boiler ay likas na compact at may mataas na dami ng singaw, na klasikal na nag-trigger ng ideya na ang pagkabigo ng boiler ay katumbas ng "isang bomba." Ang isang malaking dami ng tubig ay nangangahulugan na ang isang biglaang pagkalagot ay naglalabas ng isang malaking halaga ng nakaimbak na enerhiya. Ang panganib ay nababawasan sa pamamagitan ng pagpapanatili ng maingat na kinokontrol na antas ng tubig at sa pamamagitan ng pagtiyak na walang pag-iipon ng gasolina. Sa isang fire tube boiler, ang apoy ay nasa loob ng tubo, kaya ang tubig ay sumisipsip ng init mula sa panlabas na ibabaw. Kung ang antas ng tubig ay masyadong mababa, ang korona ng pugon ay direktang nakalantad at maaaring mabigo nang napakabilis.
Ang mga water tube boiler ay gumagamit ng tubig sa loob ng mga tubo, na may combustion gas sa labas. Ang dami ng tubig sa sisidlan ay mas maliit, kadalasan ay sapat lamang upang paghiwalayin ang singaw sa tubig. Ang panganib ng pagsabog ay mas naisalokal sa isang pagsabog ng tubo, kahit na ang isang naisalokal na pagsabog ay maaari pa ring mag-trigger ng pangalawang, mas malubhang kaganapan. Sa mga water tube boiler, mahalagang subaybayan ang ratio ng daloy ng tubig sa input ng init. Ang kritikal na punto ng pagkabigo ay hindi ang pangkalahatang sisidlan, ngunit ang rehimen ng sirkulasyon. Kung nawala ang sirkulasyon, ang mga tubo ay nag-overheat at ang hangganan ng presyon ay nabigo.
Ang mga waste heat boiler ay may sariling natatanging profile ng panganib. Karaniwang wala silang burner, kaya sa mahigpit na kahulugan, ang pagsabog sa gilid ng gas mula sa pinaghalong gasolina-hangin ng burner ay hindi ang karaniwang kaganapan. Gayunpaman, sa maraming mga halaman, ang waste heat boiler ay konektado sa isang combustion shaft o isang fryer, at ang hindi nasusunog na gas mula sa upstream na proseso ay maaaring dalhin sa boiler. Sa cupola o steelmaking fume system, ang CO ay maaaring nasa off-gas. Ang pagtagas o pag-restart nang walang wastong paglilinis ay maaaring magpapahintulot sa CO na maipon. Ang pinakakaraniwang aksidente sa waste heat boiler ay ang pagtagas ng tubo na dulot ng thermal shock, erosion, o corrosion. Dahil ang mga boiler na ito ay madalas na matatagpuan sa mataas na temperatura, maalikabok na mga daloy ng tambutso, ang materyal na kondisyon ay dapat na tasahin sa mga madalas na pagitan.
Kasama rin sa mga waste heat recovery unit ang mga economizer, air preheater, at iba pang kagamitan sa pagpapalitan ng init. Ang isang economizer, halimbawa, ay nagre-recover ng init mula sa flue gas upang painitin ang tubig ng feed ng boiler. Dahil ang tubig ay mas mababa sa temperatura ng saturation, ang mga pader ng tubo ay napapailalim sa isang mas malawak na hanay ng temperatura, na maaaring humantong sa thermal fatigue. Ang isang nickel-based na brazed economizer ay partikular na inengineered upang makayanan ang kinakaing unti-unti at thermal na mga kondisyon ng pagbibisikleta. Binabawasan din ng brazed joint structure ang bilang ng mga welded joints, na kadalasang mga failure point sa isang tradisyunal na economizer.
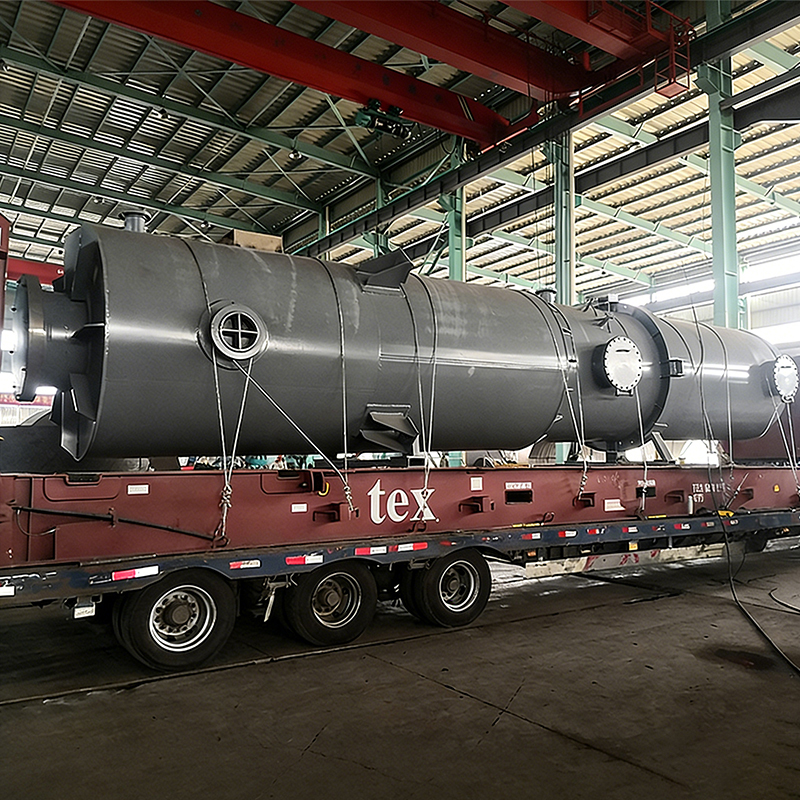
 Coke Oven Flue Gas Waste Heat Boiler para sa Medium-Low Temperature Recovery Binabawi ng boiler na ito ang basurang init mula sa 260-300°C coke oven flue gas, binabawasan ito sa 140-160°C habang bumubuo ng singaw. Ang mga seksyon ng economizer at evaporator nito na may H-finned tubes ay nakakamit ng higit sa 85% na kahusayan, na ginagawa itong isang pangunahing solusyon para sa mga coking plant na naghahanap ng pagtitipid sa enerhiya at pagbabawas ng emisyon. Tingnan ang Produkto →
Kung isinasaalang-alang mo ang isang waste heat boiler para sa isang coke oven flue gas o isang sintering circular cooler system, ang pinakamahalagang isyu sa pagpili ay ang pagtutugma ng disenyo ng boiler sa aktwal na komposisyon ng flue gas at profile ng temperatura. Ang boiler na masyadong maliit ay tatakbo sa sobrang bilis ng flue gas at magdudulot ng pagguho; ang boiler na sobrang laki ay gagana sa napakababang temperatura ng gas at magtataguyod ng condensation. Iyon ang dahilan kung bakit ang isang kwalipikadong tagagawa ay dapat magdala ng isang pagkalkula ng disenyo batay sa partikular na proyekto, at hindi isang pangkalahatang layunin na inhinyero na produkto.
Ang tanong na "maaaring sumabog ang mga boiler" ay karaniwang itinatanong sa isang konteksto kung saan ang mga code at pamantayan ay nasa lugar na. Ang pagpapatupad ng mga pamantayang iyon, sa pamamagitan ng kontrol sa kalidad ng disenyo at katha, ang naghihiwalay sa isang ligtas na boiler mula sa isang mapanganib. Sa buong mundo, ang ASME Boiler at Pressure Vessel Code ay ang pinakakilalang balangkas para sa disenyo at konstruksyon. Ang isang manufacturer na may hawak ng ASME certificate, na sinamahan ng isang domestic Type III pressure vessel license, ay nagpapakita na ang mga kalkulasyon ng disenyo, pagpili ng mga materyales, at mga pamamaraan sa paggawa ay napapailalim lahat sa isang dokumentadong sistema ng kalidad.
Ang yugto ng disenyo ay ang unang pagtatanggol. Ang isang boiler ay idinisenyo na may isang kadahilanan ng kaligtasan na may kaugnayan sa pinakamataas na pinapahintulutang stress. Ang presyon ng disenyo ay itinakda sa itaas ng pinakamataas na presyon ng pagpapatakbo, at ang lakas ng istruktura ng bawat bahagi ay sinusuri laban sa parehong panloob na presyon at panlabas na pagkarga. Kasabay nito, ang lugar ng ibabaw ng paglipat ng init ay tinutukoy mula sa inaasahang daloy ng flue gas at temperatura. Dapat isaalang-alang ng disenyo ang mga fouling factor: may kasamang karagdagang margin upang kahit na magkaroon ng sukat, ang temperatura ng metal ay nananatili sa loob ng mga ligtas na limitasyon.
Ang mga kagamitang pangkaligtasan ay idinisenyo sa system, hindi idinagdag pagkatapos. Ang balbula ng kaligtasan sa isang boiler ay sukat para sa pinakamataas na rate ng pagbuo ng yunit. Dapat itong itakda sa isang presyon na mas mababa sa presyon ng disenyo. Bilang karagdagan, ang low-water cutoff ay konektado sa isang burner management system na pinapatay ang pinagmumulan ng init kapag ang antas ng tubig ay bumaba sa pinakamababang antas ng ligtas. Sa isang waste heat boiler, dapat ding subaybayan ng safety interlock ang bypass damper position. Kapag ang daloy ng gas ay inilihis palayo sa boiler, ang daloy ng tubig ay maaari ding bawasan, ngunit ang pagkakasunud-sunod na iyon ay dapat na awtomatiko sa halip na manu-mano.
Ang kontrol sa kalidad ng paggawa ay pantay na mahalaga. Ang hangganan ng presyon ng isang boiler ay nabuo sa pamamagitan ng welded tube-to-tube, tube-to-header, at shell seams. Ang mga kasukasuan na ito ay dapat na hinangin sa pamamagitan ng mga pamamaraang kwalipikado para sa partikular na grado at kapal ng materyal. Dapat suriin ang bawat weld, alinman sa pamamagitan ng radiography, ultrasonic examination, o ibang tinatanggap na paraan ng NDT. Matapos makumpleto ang hinang, ang buong sisidlan ay sinusuri nang hydrostatically sa isang presyon na karaniwang 1.5 beses ang presyon ng disenyo. Ang pagsubok na iyon ay nagbibigay ng direktang pag-verify na ang buong hangganan ng presyon ay masikip at maayos sa istruktura.
Para sa isang waste heat recovery system, ang pressure boundary ay isang bahagi, ngunit ang heat exchange surface mismo ay nangangailangan din ng quality control. Sa nickel-based brazed heat exchanger elements, ang buong ibabaw ng metal ay pinahiran ng nickel-based na filler metal sa isang vacuum brazing furnace. Lumilikha ito ng pare-pareho, corrosion-resistant na layer na mas pare-pareho kaysa sa manu-manong welding. Kapag ang isang planta ay nakikitungo sa high-chloride o sulfuric acid contamination sa flue gas, ang brazed surface ay lumalaban sa kaagnasan nang mas epektibo, na nagpapahaba sa buhay ng kagamitan at binabawasan ang posibilidad ng pagtagas ng tubo.
Ang pinakamahusay na depensa sa isang fuel gas system ay isang maaasahang sistema ng pamamahala ng burner. Dapat i-sequence ng flame safety controller ang pagpurga, ang pag-aapoy, at ang daloy ng gasolina upang hindi makapasok ang gasolina sa isang silid na hindi nalinis. Bilang karagdagan, ang tren ng gas ay nangangailangan ng mga leak-proof na balbula. Ang isang karaniwang item sa pagpapanatili ay ang upuan ng balbula, na maaaring mabigo dahil sa pagsusuot mula sa thermal cycling o dayuhang materyal. Ang mga pagsusuri sa higpit ay dapat na naka-iskedyul sa parehong dalas ng pagsubok sa pamamahala ng burner.
Sa China, ang lisensya ng domestic pressure vessel ay sumasaklaw sa isang maihahambing na hanay ng mga kinakailangan. Ang tagagawa ay dapat magpatupad ng isang sistema ng kalidad na sumasaklaw sa disenyo, pagkuha ng materyal, hinang, inspeksyon, at dokumentasyon. Ito mismo ang uri ng kakayahan na dapat i-verify ng isang planta sa panahon ng pag-audit ng supplier. Ang isang tagagawa na maaaring magpakita ng isang matatag na sistema ng pamamahala ng kalidad ay hindi lamang maganda sa papel; ito ay nagpapakita na ang boiler ay dumaan sa isang proseso na idinisenyo upang alisin ang mga depekto sa pagmamanupaktura sa pinagmulan.
Para sa mga nagpaplano ng isang waste heat recovery system, mayroong direktang kaugnayan sa pagitan ng kalidad ng disenyo at ng pangmatagalang kaligtasan ng planta. Kakalkulahin ng isang may karanasan na tagagawa ang corrosion margin, ang thermal expansion clearance, at ang dust loading upang ang boiler ay gumana nang walang labis na fouling o erosion. Ito ay hindi isang "masarap magkaroon"; isa itong pagsasaalang-alang sa kaligtasan, dahil ang fouling at erosion ay parehong makabuluhang nag-aambag sa mga failure mode na inilarawan sa itaas.
Ang mga waste heat boiler ay ginagamit upang mabawi ang init mula sa pang-industriyang flue gas. Depende sa proseso, ang flue gas ay maaaring mula sa isang coke oven, isang sintering circular cooler, isang rotary hearth furnace, o isang oxygen-blown converter. Ang pagpili ng boiler para sa bawat isa sa mga sitwasyong ito ay hinihimok ng iba't ibang teknikal na pagsasaalang-alang. Ang panimulang punto para sa anumang pagpili ay upang tukuyin ang mga kundisyon ng flue gas, pagkatapos ay itugma ang disenyo ng boiler upang tumugma sa mga kundisyong iyon.
| Coke oven flue gas waste heat boiler | Sintering circular cooler waste heat boiler |
|---|---|
| Temperatura ng tambutso ng gas: mataas, kadalasang hindi matatag | Temperatura ng tambutso ng gas: katamtaman ngunit magulo ang daloy |
| Nilalaman ng alikabok: katamtaman, malagkit na alkitran at pinong alikabok | Nilalaman ng alikabok: mataas, nakasasakit at hindi regular na laki ng butil |
| Panganib sa kaagnasan: mga deposito ng sulfate at sulfide | Panganib sa kaagnasan: mababang temperatura na kaagnasan sa pagsisimula at pagsara |
| Pangunahing punto sa pagpili: pag-aayos ng tubo na may online na paglilinis | Pangunahing punto sa pagpili: disenyong lumalaban sa erosion at mga dust hopper |
Kapag pumipili ng waste heat boiler, mayroong apat na pangunahing punto ng pagpapasya na dapat maunawaan ng isang inhinyero ng halaman. Ang una ay ang dami ng tambutso ng gas kumpara sa lugar ng ibabaw ng paglipat ng init. Kung ang volume ay hindi sapat, ang bilis ng gas sa pamamagitan ng boiler ay tataas nang naaayon, na nagiging sanhi ng pagguho. Kung ang daloy ng gas ay hindi steady, ang isang bypass valve ay dapat isama upang makontrol at maiwasan ang thermal shock. Ang pangalawang punto ng pagpapasya ay ang kalidad ng tubig. Ang pagbuo ng kaliskis sa gilid ng tubig ay nagpapababa ng paglipat ng init at maaaring magdulot ng sobrang init ng mga tubo. Kung hindi magagarantiyahan ng planta ang pare-parehong kalidad ng tubig ng feed, dapat itong magdagdag ng mas maraming downtime para sa paglilinis, o pumili ng ibabaw ng tubo na lumalaban sa sukat.
Ang ikatlong punto ng desisyon ay ang diskarte sa paghawak ng alikabok. Sa maraming industrial flue gas stream, ang alikabok ay nakasasakit at maaaring masira ang nangungunang gilid ng mga tubo. Ang disenyo ay maaaring magsama ng mga soot blower o isang online na sistema ng paglilinis ng abo. Ang ikaapat na punto ay ang pagpili ng materyal para sa ibabaw ng gilid ng gas. Sa isang kaso kung saan ang flue gas ay may mataas na moisture content at mababang temperatura sa panahon ng startup, maaaring mangyari ang sulfuric acid condensation. Para sa mga ganitong aplikasyon, ang isang nickel-based na brazed surface ay maaaring makabuluhang bawasan ang corrosion rate, lalo na sa economizer.
Kapag ang isang planta ay isinasaalang-alang ang isang flue gas heat recovery system, kinakailangan ding suriin ang pagkawala ng presyon sa bahagi ng gas. Ang boiler ay magdaragdag ng pressure drop sa umiiral na draft system. Kung ang back pressure ay masyadong mataas, ito ay makakaapekto sa upstream furnace operation. Ang pagkalkula ng pagbaba ng presyon na ito ay dapat isaalang-alang ang akumulasyon ng alikabok, na lumalaki sa paglipas ng panahon. Samakatuwid, ang isang mahusay na disenyo ay mag-iiwan ng sapat na margin para sa boiler na paandarin sa pagkarga ng disenyo kahit na may ilang fouling.
Ang isang karaniwang aplikasyon sa isang planta ng coke oven ay isang waste heat boiler na naka-install sa flue gas pagkatapos ng coke oven. Ang temperatura ng flue gas ay mataas, at ang nilalaman ng alikabok ay madalas na mas mababa kaysa sa isang sintering plant, ngunit ang tar at pabagu-bago ng isip na mga organikong compound ay maaaring magdulot ng mga malagkit na deposito na mahirap tanggalin sa karaniwang paglilinis. Ang online ash cleaning system, gaya ng steam soot blower, ay isang karaniwang solusyon. Maaaring patakbuhin ang system habang tumatakbo ang boiler, na nagpapababa sa downtime at pinipigilan ang pagbara sa ibabaw ng init. Ang resulta ay isang mas matatag na steam output at isang mas mababang panganib ng localized overheating.
Sa isang sintering plant, ang flue gas mula sa circular cooler ay naglalaman ng bukol at nakasasakit na alikabok. Ang alikabok ay maaaring napakatigas at maaaring masira ang nangungunang gilid ng mga tubo ng pag-init. Ang disenyo ay dapat na sapat na matatag upang mahawakan ang isang gas stream na may mataas na particulate loading. Bilang isang resulta, ang mga channel ng gas sa boiler ay karaniwang may mas malalaking clearance, at ang mga tubo ay nakaposisyon sa isang paraan na nagpapaliit ng direktang impingement ng dust stream. A waste heat boiler recovery system sa isang planta ng metalurhiya nakakatipid sa pagkonsumo ng gasolina at direktang nagpapabuti sa pagganap ng ekonomiya ng system. Ito ay isang punto ng sanggunian para sa mga inhinyero na gustong maunawaan ang mga partikular na pakinabang ng naturang retrofit.
Ang mga air preheater ay karaniwang ginagamit kasabay ng isang waste heat boiler. Kinukuha ng air preheater ang init mula sa flue gas upang painitin ang nasusunog na hangin. Pinapabuti nito ang mga katangian ng apoy, binabawasan ang pagkonsumo ng gasolina, at pinapababa ang temperatura ng flue gas. Ang air preheater ay maaaring maging isang hiwalay na bahagi o maaaring isama sa waste heat boiler. Upang matiyak ang mahabang buhay ng serbisyo ng air preheater, dapat isaalang-alang ng disenyo ang parehong mga kadahilanan tulad ng waste heat boiler: alikabok, kaagnasan, at thermal expansion.
 Air Preheater para sa Boiler Flue Gas Heat Recovery Ang air preheater na ito ay nagre-recover ng init mula sa flue gas upang painitin ang nasusunog na hangin, pagpapabuti ng boiler efficiency at combustion stability. Nakakatulong ito na mabawasan ang mababang temperatura ng kaagnasan, na may mga opsyon para sa mga tubular o rotary na disenyo, na mahalaga para sa pagbabawas ng pagkonsumo ng gasolina sa mga boiler system. Tingnan ang Produkto →
Kung ikaw ay nasa proseso ng pagdidisenyo ng isang waste heat recovery project, isa sa mga pinakapraktikal na bagay na maaari mong gawin ay ang gumawa ng selection matrix na naghahambing ng mga available na produkto laban sa iyong aktwal na data ng flue gas. Para sa isang tagagawa ng OEM, ito ay isang nakagawiang pagkalkula. Para sa isang end user, ang pagdaan sa prosesong ito ay nakakatulong na maiwasan ang isang karaniwang pagkakamali: pagpili ng isang produkto na na-rate para sa malinis na gas, at paggamit nito sa isang kapaligiran kung saan mataas ang nilalaman ng alikabok o acid. Ang hindi pagtutugma na iyon ay humahantong sa napaaga na pagkabigo, madalas na pagsasara, at sa pinakamasamang kaso, ang uri ng pagtagas ng tubo na maaaring mag-trigger ng isang kaganapang pangkaligtasan.
Ang pag-iwas sa pagsabog ng boiler ay hindi kumpleto sa pintuan ng pabrika. Kapag ang boiler ay nasa planta, ang programa ng pagpapanatili at inspeksyon ay nagiging aktibong layer ng proteksyon. Ang isang boiler na maayos na idinisenyo ay maaaring mapanganib pa rin kung ang mga kagamitang pangkaligtasan ay hindi nasubok, ang kimika ng tubig ay hindi pinananatili, o ang ibabaw ng pagpapalitan ng init ay pinapayagang lumala sa paglipas ng panahon. Ang tanong na "maaaring sumabog ang mga boiler" samakatuwid ay dapat na sinamahan ng isa pang tanong: "sinasaklaw ba ng aking iskedyul ng inspeksyon ang aktwal na mga punto ng panganib?"
Ang kimika ng tubig ay ang unang haligi ng ligtas na operasyon. Ang American Society of Mechanical Engineers at iba pang mga organisasyon ay naglathala ng mga alituntunin para sa kalidad ng tubig ng feed ng boiler. Ang pH ay dapat mapanatili sa isang kinokontrol na hanay, karaniwang nasa pagitan ng 8.5 at 10.5, depende sa uri ng boiler. Ang dissolved oxygen ay dapat alisin sa pamamagitan ng deaerator equipment. Ang natitirang tigas ay dapat sapat na mababa upang maiwasan ang pagbuo ng sukat, at ang kondaktibiti ay dapat na subaybayan upang limitahan ang build-up ng mga dissolved solids. Sa isang waste heat boiler, ang parehong mga pamantayan ay nalalapat, ngunit ang operator ay dapat ding isaalang-alang ang variable na input ng init mula sa stream ng flue gas. Kapag ang proseso ng upstream ay tumatakbo sa mataas na load, ang init input ay tumataas, at ang boiler ay dapat magkaroon ng kakayahan upang mahawakan ito nang walang bypass.
Ang safety valve ay isang kritikal na proteksyon na aparato na dapat na masuri sa isang regular na batayan. Ang karaniwang rekomendasyon ay manu-manong iangat ang safety valve kahit isang beses kada linggo para ma-verify na hindi ito nakadikit. Ang itinakdang presyon nito ay dapat na muling patunayan bilang bahagi ng taunang inspeksyon. Ang isang balbula sa kaligtasan na naharang ng sukat o mga labi ay isang nakatagong kabiguan. Dapat ding suriin ng inhinyero ng halaman ang mga linya ng pressure tap upang matiyak na hindi ito barado. Sa isang waste heat recovery system, ang mga pressure tap ay kadalasang nasa mga lugar na may mataas na alikabok, kaya maaaring kailanganin ng mga ito ang mas madalas na paglilinis kaysa sa isang conventional packaging boiler.
Ang low-water cutoff at ang burner management system ay dapat na masuri sa parehong dalas ng safety valve. Dapat na maisara ng mga kontrol ang pinagmumulan ng init sa kaganapan ng mababang antas ng tubig. Sa isang waste heat boiler, isinasalin ito sa pagsasara ng upstream na daloy ng gas o pagsasara ng bypass damper. Ang interlock logic ay dapat na masuri gamit ang isang kunwa ng mababang antas na kondisyon, na nagpapakita na ang control system ay hindi lamang isang patay na bahagi sa panel.
Ang inspeksyon ng hangganan ng presyon ay nahahati sa panlabas at panloob na inspeksyon. Ang isang panlabas na inspeksyon ay karaniwang naka-iskedyul isang beses sa isang taon. Ang mga mahalagang bahagi ng boiler, kabilang ang shell, mga header, at mga koneksyon sa tubo, ay sinusuri para sa mga palatandaan ng pagpapapangit, kaagnasan, o pagtagas. Ang panloob na inspeksyon ay karaniwang naka-iskedyul tuwing dalawa hanggang tatlong taon, depende sa klase ng boiler at kasaysayan ng pagpapatakbo. Sa panahon ng panloob na inspeksyon, ang mga ibabaw ng tubig sa gilid ay sinusuri para sa scale build-up, pitting corrosion, o crack sa mga joints ng tubo. Kung ang anumang mga naturang palatandaan ay natagpuan, ang ugat na sanhi ay dapat na matukoy bago ang boiler ay ibalik sa serbisyo. Sa isang waste heat boiler, ang bahagi ng gas ng mga tubo at ang mga dust hopper ay dapat ding suriin. Ang isang makapal na layer ng naipon na abo ay hindi lamang isang problema sa pagpapatakbo; maaari rin itong bumuo ng thermal barrier na nag-aambag sa sobrang pag-init ng tube metal.
Ang mga ibabaw ng pagpapalitan ng init sa isang waste heat boiler ay napapailalim sa pagguho at kaagnasan. Ang isang economizer sa isang high-dust flue gas stream ay maaaring magpakita ng pagbawas sa kapal ng pader na hindi nakikita mula sa labas. Ang pagsukat ng kapal sa kinatawan ng mga lokasyon ng tubo ay dapat na bahagi ng naka-iskedyul na plano ng inspeksyon. Kung ang kapal ay nabawasan nang mas mababa sa minimum na disenyo, ang tubo ay dapat palitan o isang mas corrosion-resistant na materyal ang dapat gamitin. Ito mismo ang sitwasyon kung saan ang isang nickel-based na brazed component ay maaaring magbigay ng mas mahabang buhay ng serbisyo, dahil ang brazed layer ay nagbibigay ng pare-parehong hadlang laban sa corrosive flue gas.
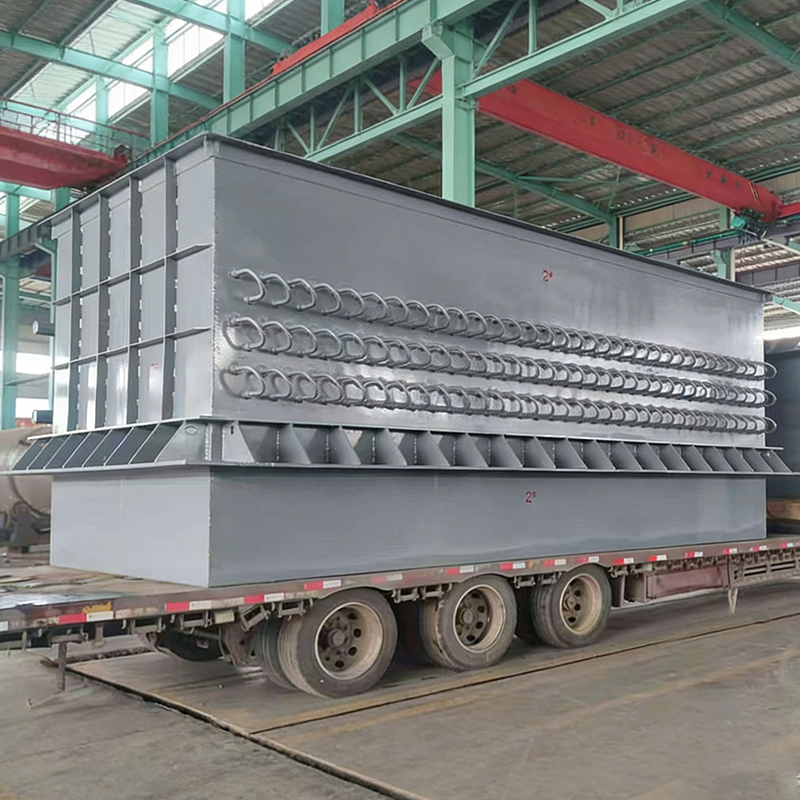
 Nickel-Based Brazed Economizer para sa High-Dust at Corrosive Environment Gumagamit ang economizer na ito ng nickel-based brazing sa metalurgically bonding fins, na nag-aalok ng 30-50% na mas mataas na heat transfer efficiency at malakas na resistensya sa dew point corrosion. Tamang-tama para sa mga stream ng high-dust flue gas, pinapahaba nito ang buhay ng serbisyo at pinapaliit ang pagpapanatili sa mga sistema ng pagbawi ng init ng basura sa industriya. Tingnan ang Produkto →
Ang operasyon at pag-log ay bahagi din ng preventive program. Dapat itala ng operator ng boiler ang presyon ng singaw, antas ng tubig, temperatura ng tambutso ng gas, at daloy ng tubig sa mga panaka-nakang pagitan, karaniwang isang beses bawat shift. Ang mga paglihis ay makabuluhan. Kung ang temperatura ng tambutso ng gas ay tumaas habang ang daloy ng tubig ay nananatiling pare-pareho, ito ay maaaring magpahiwatig ng isang kondisyon ng fouling sa gilid ng gas o isang mababang antas ng tubig sa loob ng mga tubo. Kung ang daloy ng tubig ay bumaba habang ang boiler ay gumagawa pa rin ng singaw, ang planta ay nasa panganib ng isang sumasabog na kaganapan. Ang tamang log ay hindi burukrasya; ito ay isang data source na tumutulong sa pagtukoy ng isang maliit na problema bago ito maging isang malaki.
Sa wakas, ang programa sa pagpapanatili ay dapat magsama ng isang dokumentadong pamamaraan para sa isang boiler na isinara sa loob ng mahabang panahon. Ang malamig na shutdown ay maaaring humantong sa water-side corrosion dahil ang oxygen ay maaaring pumasok sa mga bahagi. Ang boiler ay dapat na naka-imbak sa isang tuyo na kondisyon, na may alinman sa isang inert gas blanket o isang tuyo na sistema ng hangin. Ang proteksyon sa gilid ng tubig ay kinabibilangan ng alinman sa pagpapanatiling ganap na puno ng ginagamot na tubig ang boiler, o pagpapatuyo nito at paglalagay ng corrosion inhibitor. Sa isang waste heat boiler, ang bahagi ng gas ay nangangailangan din ng pansin: ang abo ay maaaring sumipsip ng kahalumigmigan mula sa nakapaligid na hangin, na lumilikha ng isang kinakaing unti-unti na i-paste sa ilalim ng mga tubo. Ang paglilinis sa gilid ng gas, at pagbibigay ng dehumidified purge, ay isang inirerekomendang hakbang sa pag-restart.
Narito ang mga pinakakaraniwang itinatanong mula sa mga inhinyero ng halaman, mga superbisor sa pagpapanatili, at mga koponan sa pagkuha kapag sinisiyasat nila ang panganib ng pagsabog ng boiler.
Sa karamihan ng mga pang-industriyang insidente, mayroong isang sequence ng babala, kahit na ito ay maikli. Para sa isang pisikal na pagsabog, ang mga senyales ng babala ay karaniwang mababang antas ng tubig, mataas na temperatura ng flue gas, o pagtaas ng presyon na lampas sa setpoint. Para sa pagsabog ng kemikal, ang babala ay isang fuel gas leak na natukoy ng isang odorizer o isang gas detector. Ang terminong "nang walang babala" ay pangunahing nalalapat sa isang biglaang pagkalagot ng tubo na nangyayari dahil sa isang dati nang crack o matinding pagkapagod sa materyal. Kaya naman napakahalaga ng pana-panahong pagsukat ng kapal at pag-inspeksyon ng crack. Nahuli nila ang kondisyon bago ang insidente bago ito umabot sa kritikal na yugto.
Ang pagkabigo sa proteksyon ng overpressure ay ang pinakamadalas na binanggit na dahilan sa isang pangkalahatang pagsusuri. Sa maraming kaso, ang safety valve ay naitakda nang tama, ngunit ang pressure tap line ay naharang, o ang low-water cutoff ay hindi pinagana ng isang dating operator upang maiwasan ang mga istorbo. Ang isang malapit na segundo ay ang fouling sa gilid ng tubig at ang nagresultang sobrang pag-init ng metal na tubo. Ang parehong mga sanhi ay direktang nauugnay sa paraan ng pagpapanatili at pagpapatakbo ng boiler, na nangangahulugang ang isang nakatalagang gawain sa inspeksyon ay ang pinaka-epektibong hakbang.
Bilang isang pangkalahatang tuntunin, ang panlabas na inspeksyon ay isinasagawa taun-taon. Ang panloob na inspeksyon ay isinasagawa tuwing dalawa hanggang tatlong taon, depende sa uri ng boiler, kimika ng tubig, at kasaysayan ng serbisyo. Para sa isang waste heat boiler, ang inspeksyon sa gilid ng gas ay dapat ding isagawa sa parehong panloob na inspeksyon, at dapat itong isama ang mga sukat ng kapal. Mas gusto ng ilang kumpanya na pagsamahin ang panloob na inspeksyon sa taunang pagsasara ng planta. Binabawasan nito ang nawawalang oras ng produksyon at nagbibigay ng pare-parehong stream ng data para sa trend ng performance.
Sa mga tuntunin ng panganib ng pagsabog ng gasolina-gas, ang mga waste heat boiler ay karaniwang mas ligtas dahil hindi sila nilagyan ng burner. Sa mga tuntunin ng thermal shock at panganib ng kaagnasan, gayunpaman, maaari silang maging mas hinihingi. Ang init input ay natutukoy sa pamamagitan ng isang upstream na proseso na ang boiler mismo ay hindi makontrol. Kung ang proseso ng daloy ng flue gas ay biglang nagambala o kung ang pump ng tubig ay nabigo, ang boiler ay nahaharap sa isang mabilis na pagbabago ng temperatura. Ang tamang diskarte sa proteksyon ay ang interlock sa pagitan ng upstream na proseso at ng boiler water system, kasama ang isang sapat na low-water cutoff.
Oo, kung ang balbula ng kaligtasan ay hindi lamang ang layer ng proteksyon. Pinoprotektahan ng safety valve ang overpressure, ngunit hindi nito pinoprotektahan ang tube overheating na dulot ng water starvation o scale. Kapag ang tube metal ay umabot sa limitasyon sa paggapang nito, ang tubo ay maaaring pumutok kahit na ang presyon ay nasa ibaba ng setpoint ng safety valve. Ang tamang kumbinasyon ng mga layer ng proteksyon ay isang safety valve, low water cutoff, burner management system, at isang inspeksyon na routine para sa water chemistry. Ang lahat ng apat ay dapat na nasa lugar para sa boiler na mapatakbo nang ligtas.
Ang pangunahing pamantayan sa pagpapasya ay kakayahan sa engineering, isang wastong ASME certificate, isang domestic Type III pressure vessel manufacturing license, at isang napatunayang track record sa partikular na industriya ng user, gaya ng coal chemical, metalurgy, o ammonia. Ang isang itinatag na tagagawa ay magpapakita ng mga kalkulasyon ng disenyo, mga sertipikasyon ng materyal, at mga talaan ng inspeksyon. Ang pagbili mula sa isang tagagawa na may isang kwalipikadong pasilidad ng fabrication ay talagang isang pangmatagalang desisyon sa kaligtasan, dahil ang boiler ay idinisenyo at sinubukan sa mga partikular na kinakailangan ng code bago ihatid sa planta.
Kung ikaw ang may pananagutan sa kaligtasan ng boiler sa isang coal chemical, power, metalurgy, o ammonia plant, ang unang bagay na dapat mong gawin ay huwag suriin ang boiler mismo — ito ay suriin ang engineering pedigree sa likod nito. Ang dahilan ay simple: ang panganib ng pagsabog ng isang boiler ay tinutukoy ng kalidad ng mga kalkulasyon ng disenyo, ang pagpili ng materyal, at ang integridad ng weld. Ang isang tagagawa na mayroong sertipikasyon ng ASME boiler at pressure vessel at isang domestic Type III pressure vessel na lisensya ay may dokumentadong sistema ng pamamahala ng kalidad na sumasaklaw sa mga pagsasaalang-alang na ito mula simula hanggang matapos.
Bilang tagagawa ng waste heat boiler at heat exchange equipment, ang Jiangsu Shineng Chemical Equipment Co., Ltd. ay nagdidisenyo at gumagawa ng mga industrial heat recovery system mula noong 2005. Kasama sa hanay ng produkto ng kumpanya ang mga waste heat boiler, heat pipe economizer, air preheater, cyclone dust collector, shell-and-tube heat exchanger, at tower equipment. Ang mga produktong ito ay ginagamit sa kemikal ng karbon, metalurhiya, kapangyarihan, at ammonia na mga halaman, kung saan ang mga kondisyon ng flue gas ay karaniwang mataas ang temperatura, mataas na alikabok, at mataas na kaagnasan. Ang kumpanya ay nilagyan ng imported na second-generation nickel-based brazing furnace, high-frequency fin winding machine, at isang heat pipe production line na may taunang kapasidad na dalawang milyong unit.
Kapag tumukoy ka ng bagong waste heat boiler o isang heat recovery system, ang pinakaligtas na paraan ay isumite ang iyong data ng flue gas sa isang may karanasan na engineering team. Dapat kalkulahin ng team ang mga katangian ng flue gas, kabilang ang hanay ng temperatura, laki ng dust particle, sulfur content, at ang acid dew point. Pagkatapos ay dapat silang magmungkahi ng disenyo ng paglipat ng init na may sapat na margin sa kaligtasan at kumpirmahin ang layout ng kagamitan sa mga kondisyon ng proseso ng planta. Ito mismo ang uri ng proseso ng disenyo na pumipigil sa panganib ng overheating, kaagnasan, at thermal shock na na-highlight sa buong artikulong ito. Ang isang balbula sa kaligtasan at isang interlock system ay magpoprotekta sa boiler mula sa mga error sa pagpapatakbo, ngunit ang disenyo ng boiler mismo ang tumutukoy kung maaari itong gumana sa loob ng limang taon o dalawampung taon nang walang pagtagas ng tubo.
Para sa isang planta na nagpaplano ng isang buong sistema ng pagbawi ng init, karaniwan na pumili ng isang tagagawa na maaaring magbigay ng boiler, economizer, air preheater, at dust collector bilang isang kumpletong pinagsamang pakete. Binabawasan nito ang mga isyu sa pamamahala ng interface at tinitiyak na balanse ang pangkalahatang pagbaba ng presyon, profile ng temperatura, at kontrol sa pagkarga. Ang isang tagagawa na maaaring magbigay ng disenyo at pagkomisyon sa antas ng system ay nasa isang mas mahusay na posisyon upang i-verify ang kaligtasan ng kumpletong system. Kapag ang isang proyekto ay nahati sa pagitan ng maraming mga supplier, ang responsibilidad para sa interface sa pagitan ng boiler at ng downstream na kagamitan ay madalas na hindi malinaw, at ang kawalan ng linaw ay maaaring lumikha ng isang puwang sa kaligtasan.
Ang proseso ng pagiging kwalipikado ng isang tagagawa ay dapat magsama ng isang pag-audit ng pabrika. Sa panahon ng pag-audit, maaari mong i-verify ang mga pamamaraan ng hinang, ang mga ulat ng NDT, ang mga rekord ng pagsubok, at ang pagsasanay ng mga tauhan ng hinang. Maaari mo ring suriin ang linya ng produksyon upang kumpirmahin na maaaring hawakan ng tagagawa ang iskedyul ng paghahatid. Hindi mahihirapan ang isang supplier na may kalidad na unang buksan ang mga rekord na ito para sa pagsusuri. Dahil nakatuon ang kumpanya sa kalidad at kaligtasan, mahalagang pumili ng supplier na nagpapahalaga sa mga kasanayang ito.
Ang mga sumusunod na mapagkukunan ay inirerekomenda para sa mga mambabasa na gustong matuto nang higit pa tungkol sa mga waste heat boiler at kagamitan sa pagpapalitan ng init na ginagamit sa mga pang-industriya na flue gas recovery system.
Air Preheater para sa Boiler Flue Gas Heat Recovery Ang air preheater na ito ay nagre-recover ng init mula sa flue gas upang painitin ang nasusunog na hangin, pagpapabuti ng boiler efficiency at combustion stability. Nakakatulong ito na mabawasan ang mababang temperatura ng kaagnasan, na may mga opsyon para sa mga tubular o rotary na disenyo, na mahalaga para sa pagbabawas ng pagkonsumo ng gasolina sa mga boiler system. Tingnan ang Produkto → — Binabawi ang init mula sa flue gas upang painitin ang nasusunog na hangin, pagpapabuti ng fuel efficiency at pagpapababa ng flue gas temperature. Coke Oven Flue Gas Waste Heat Boiler para sa Medium-Low Temperature Recovery Binabawi ng boiler na ito ang basurang init mula sa 260-300°C coke oven flue gas, binabawasan ito sa 140-160°C habang bumubuo ng singaw. Ang mga seksyon ng economizer at evaporator nito na may H-finned tubes ay nakakamit ng higit sa 85% na kahusayan, na ginagawa itong isang pangunahing solusyon para sa mga coking plant na naghahanap ng pagtitipid sa enerhiya at pagbabawas ng emisyon. Tingnan ang Produkto → — Dinisenyo para mabawi ang init mula sa coke oven flue gas na may stable na output at online na kakayahan sa paglilinis. Nickel-Based Brazed Economizer para sa High-Dust at Corrosive Environment Gumagamit ang economizer na ito ng nickel-based brazing sa metalurgically bonding fins, na nag-aalok ng 30-50% na mas mataas na heat transfer efficiency at malakas na resistensya sa dew point corrosion. Tamang-tama para sa mga stream ng high-dust flue gas, pinapahaba nito ang buhay ng serbisyo at pinapaliit ang pagpapanatili sa mga sistema ng pagbawi ng init ng basura sa industriya. Tingnan ang Produkto → — Isang corrosion-resistant economizer para sa mataas na kahalumigmigan at mataas na acid na flue gas na kapaligiran. Para sa mga inhinyero ng halaman na nangangailangan ng kumpletong solusyon para sa mataas na temperatura na pagbawi ng init ng basura ng gas, ang isang pinagsamang sistema na may kasamang waste heat boiler, isang economizer, at isang dust collector ay isang praktikal na sagot. Binabawi ng boiler ang matinong init, pinapabuti ng economizer ang temperatura ng feed water, at pinoprotektahan ng dust collector ang heat exchange surface mula sa mga nakasasakit na particle. Ang diskarte sa antas ng system na ito ay hindi lamang nagpapabuti sa pangkalahatang kahusayan sa enerhiya ngunit nagpapalawak din ng buhay ng serbisyo ng kagamitan, na eksaktong uri ng kaligtasan na hinimok ng pagpapanatili na pumipigil sa mga mode ng pagkabigo na inilarawan sa artikulong ito.
Tutulungan ka naming sumulong sa tagumpay.

Maqiao North High tech Industrial Agglomeration Zone, Jingjiang City, Taizhou City, Jiangsu Province

+86-18752676699 / +86-13961025664
 Previous