English
Balita
Bahay / Balita / Balita sa Industriya / Pagpapanatili ng Boiler Preventative: Industrial Guide para sa Maaasahan, Ligtas na Operasyon
Sa 2:47 a.m., ang night shift supervisor sa isang planta ng metalurhiya ay nakakakuha ng alarma: ang waste heat boiler ay nahulog sa mababang tubig. Nire-reset ng crew ang burner, nire-refill ang drum, at sinusubukang i-restart, ngunit ang unit ay hindi makakapigil ng pressure. Ang isang boiler na tumatakbo nang may unti-unting pagtaas ng temperatura ng flue gas at isang gumagapang na stack loss sa loob ng tatlong buwan ay nangangailangan na ng malaking pagkukumpuni. Kinakalkula ng production manager ang halaga ng 40-hour shutdown: nawalang output, overtime labor, at minamadaling ekstrang bahagi. Ang nakakadismaya sa kwentong ito ay ang bawat sintomas ay nakikita nang ilang linggo. Ang tumataas na temperatura ng gas, ang mas mataas na pagkonsumo ng gasolina sa bawat tonelada ng singaw, at ang pasulput-sulpot na mga alarma sa mababang tubig ay pawang mga maagang babala na maaaring makuha ng isang boiler preventative maintenance program.
Ang pagpapanatili ng pag-iwas sa boiler ay hindi isang pangkaraniwang ehersisyo sa checklist. Para sa mga pasilidad na pang-industriya sa metalurhiya, kemikal ng karbon, power, at ammonia synthesis, ang boiler o waste heat boiler ay isang kritikal na asset ng produksyon. Ang hindi planadong downtime sa mga industriyang ito ay sinusukat sa sampu-sampung libong dolyar bawat araw. Ipinapaliwanag ng artikulong ito kung ano ang hitsura ng isang kumpletong programa sa pagpapanatili ng pag-iwas sa boiler, kung aling mga bahagi ang nangangailangan ng higit na pansin, at kung paano bumuo ng isang iskedyul na nagpapanatili sa iyong planta na tumatakbo nang ligtas at mahusay.
Narito ang konklusyon sa harap: ang isang structured boiler preventative maintenance program ay ang pinaka-cost-effective na pamumuhunan na maaaring gawin ng isang industriyal na planta sa steam system nito. Pinoprotektahan nito ang mga tao, pinipigilan ang mahal na downtime, at pinapanatiling kontrolado ang pagkonsumo ng gasolina. Ang mga boiler ay gumagana sa ilalim ng presyon, sa temperatura, na may nasusunog na gasolina at isang bukas na apoy. Ang kumbinasyon ng mga salik na iyon ay nangangahulugan na ang mga pagkabigo ay hindi lamang nakakaabala; maaari silang maging mapanganib. Ang pagsabog ng boiler, isang dry firing event, o ang pagtagas ng flue gas sa lugar ng trabaho ay maaaring magdulot ng mga pinsala, pagkaantala sa produksyon, at mga parusa sa regulasyon na higit na lampas sa halaga ng anumang iskedyul ng pagpapanatili.
Ipinapaliwanag ng ilang masusukat na epekto kung bakit itinuturing ng mga pinuno ng halaman ang pagpapanatili bilang isang pangunahing pagpapaandar. Una, ang sapilitang pagkawala ay ang pinakakitang gastos. Kahit na ang isang maikling shutdown sa isang metalurhiya o coal chemical plant ay nakakagambala sa proseso sa ibaba ng agos, at ang pag-restart ng isang mabigat na boiler system ay tumatagal ng ilang oras sa pag-aayos mismo. Pangalawa, ang gasolina ay ang pinakamalaking solong gastos sa pagpapatakbo sa isang planta ng singaw. Kapag ang mga ibabaw ng heat transfer ay malinis at ang combustion ay wastong nakatutok, ang boiler ay nagko-convert ng gasolina sa singaw sa kahusayan ng disenyo nito. Pangatlo, ang kagamitan mismo ay isang pangunahing asset ng kapital. Ang pagpapalit ng malaking pang-industriya na boiler ay isang multi-year na proyekto, at bawat taon ng buhay ng serbisyo na idinaragdag ng maintenance ay isang direktang pinansiyal na benepisyo. Sa wakas, mayroong pagsunod. Ang mga patakaran sa seguro at mga pag-audit sa kaligtasan ng proseso ay lalong nangangailangan ng dokumentadong ebidensya na ang mga pressure vessel ay na-inspeksyon, nasubok ang mga kagamitang pangkaligtasan, at ginawang pagpapanatili ng mga kwalipikadong tauhan. Sa madaling salita, ang tanong ay hindi kung kaya mong bayaran ang isang programa sa pagpapanatili, ngunit kung ano ang halaga ng isang hindi napanatili na boiler bago matapos ang susunod na ikot ng inspeksyon.
Ang halaga ng isang maintenance program ay pinakamahusay na nakikita sa mga operating number. Ang downtime, gastos sa pagkumpuni, paggamit ng gasolina, buhay ng kagamitan, at mga insidente sa kaligtasan ay ang limang sukatan na pinakamahalaga sa mga may-ari ng boiler. Ang bar chart sa ibaba ay nagbubuod sa mga saklaw ng pagpapabuti na karaniwang iniuulat ng mga halaman na lumilipat mula sa mga reaktibong pag-aayos patungo sa isang naka-iskedyul na programa sa pag-iwas. Tratuhin ang mga figure na ito bilang mga benchmark ng direksyon sa halip na mga garantiya sa pagganap, dahil ang mga kondisyon ng site, uri ng gasolina, at disiplina sa pagpapatakbo ay nakakaimpluwensya sa mga aktwal na resulta. Magiging mas makabuluhan ang sarili mong data ng trend pagkatapos ng ilang kumpletong cycle ng pagpapanatili.
Ang pinakamalaking epekto ay lumalabas sa hindi planadong downtime, na may mga aktibong programa na karaniwang nag-uulat ng humigit-kumulang 45 porsiyento na mas kaunting sapilitang pagkawala. Ito ay pare-pareho sa pattern ng pagkabigo ng mga boiler: karamihan sa mga pagkasira ay nauuna sa pamamagitan ng masusukat na pagkasira gaya ng scale build-up, soot accumulation, o control drift. Ang pagbabawas ng gastos sa pag-aayos ay sumusunod sa parehong lohika, dahil ang paghuli sa isang sira na balbula o isang corroded tube nang maaga ay mas mura kaysa sa pagpapalit ng isang sirang drum. Ang matitipid sa gasolina na 10 hanggang 15 porsiyentong katamtaman ang tunog, ngunit para sa 10-tonelada-bawat-oras na steam boiler na tumatakbo sa buong taon, katumbas iyon ng makabuluhang taunang singil sa gasolina. Ang halaga ng buhay ng serbisyo ng kagamitan ay kadalasang minamaliit ng mga tagapamahala ng halaman na nakatuon lamang sa kasalukuyang badyet ng taon. Ang isang boiler na iretiro na sana pagkatapos ng 20 taon ay madalas na umabot sa 25 taon o higit pa na may disiplinadong paggamot sa tubig at pag-tune ng combustion. Ang pagbabawas ng insidente sa kaligtasan ay ang pinakamahalagang linya, kahit na bihira itong lumabas sa isang badyet sa pagpapanatili. Ang mga safety valve, low-water cutoff, at flame safeguard ay eksaktong mga sangkap na tahimik na nabibigo kapag hindi nagamit at nasubok ang mga ito. Kung pinagsama-sama, ang limang epektong ito ay nagpapaliwanag kung bakit ang mga tagadala ng insurance at mga awtoridad ng code ay lalong humihingi ng mga dokumentadong talaan ng pagpapanatili. Mula sa pananaw ng accounting, ang return sa isang maintenance program ay karaniwang ilang beses sa taunang gastos. Ang parehong data ay nagpapakita rin na ang pinakamasamang pagkabigo ay nangyayari sa mga halaman na tumatawag para sa serbisyo lamang pagkatapos ng isang bagay ay nabigo na. Sa madaling salita, ang pag-iwas ay hindi lamang nagpapaliban ng pagkasira; binabago nito ang buong profile ng pagkabigo ng halaman.
Ang iba't ibang disenyo ng boiler ay nangangailangan ng iba't ibang diin sa pagpapanatili. Ang dalawang klasikong kategorya ay fire-tube at water-tube boiler. Sa isang fire-tube boiler, ang mainit na flue gas ay dumadaan sa mga tubo na napapalibutan ng tubig. Sa isang water-tube boiler, ang tubig ay umiikot sa pamamagitan ng mga tubo na pinainit mula sa labas ng furnace gas. Gumagamit din ang mga plantang pang-industriya ng mga electric boiler para sa maliliit na load at waste heat boiler, na kumukuha ng enerhiya mula sa prosesong gas sa halip na magpaputok ng sarili nilang gasolina. Para sa layunin ng preventative maintenance, ang pangunahing pagkakaiba ay ang dami ng tubig at ang geometry ng heat transfer. Ang mga unit ng fire-tube ay may malaking imbentaryo ng tubig, na ginagawang mapagpatawad sa maikling panahon ngunit mapanganib kung magkakaroon ng kondisyong mababa ang tubig. Ang mga water-tube unit ay may mas maliit na dami ng tubig at mabilis na tumutugon sa mga pagbabago sa input ng init, ngunit ang kanilang mga tubo ay mas sensitibo sa sukat at lokal na sobrang init. Tinatanggal ng mga electric boiler ang panganib sa pagkasunog ngunit nangangailangan pa rin ng paggamot sa tubig at mga pagsusuri sa kontrol.
| Katangian | Fire-tube boiler | Water-tube boiler |
|---|---|---|
| Heat transfer geometry | Tambutso ng gas sa loob ng mga tubo, tubig sa labas | Tubig sa loob ng mga tubo, tambutso sa labas |
| Karaniwang hanay ng presyon | Hanggang sa humigit-kumulang 17 bar (250 psi) | Idinisenyo para sa mas mataas na presyon |
| Imbentaryo ng tubig | Malaki; mas mabagal na tugon sa mga swing ng pagkarga | Mas maliit; mas mabilis na pagtugon sa mga swing ng load |
| Pangunahing sukat na panganib | Sukatin sa ibabaw ng tubo, putik sa drum | Sukatin sa loob ng maliliit na diameter na tubo, mabilis na pag-init |
| Pangunahing panganib sa fireside | Ang akumulasyon ng uling, matigas ang ulo pinsala | Erosion, thermal fatigue, ash fouling |
| Pokus sa pagpapanatili | Kontrol sa antas ng tubig, blowdown, burner | Kalidad ng feedwater, kapal ng tubo, pag-tune ng burner |
Higit pa sa uri ng boiler, dapat tugunan ng isang maintenance program ang mga bahagi na unang nabigo. Anim na bahagi ang nararapat na espesyal na atensyon sa bawat inspeksyon. Ang steam drum ay kung saan nagtatagpo ang antas ng tubig, blowdown, at panloob na inspeksyon; dito rin nagsisimula ang proteksyon sa mababang tubig. Ang mga tubo ay ang pangunahing ibabaw ng pagpapalitan ng init at ang bahaging pinaka-mahina sa sukat, uling, pagguho, at pagnipis. Ang economizer ay nakaupo sa flue gas exhaust path at dumaranas ng acid dew point corrosion kapag ang malamig na feedwater ay nakakatugon sa acid-bearing gas. Ang air preheater ay nagpapainit ng nasusunog na hangin at madaling kapitan ng pag-plug at kaagnasan ng malamig na dulo. Tinutukoy ng burner at fuel train ang kalidad ng pagkasunog; mahalaga ang kondisyon ng nozzle, presyon ng gasolina, at higpit ng balbula. Sa wakas, ang mga balbula sa kaligtasan at mga kontrol sa limitasyon ay ang huling linya ng depensa at dapat gamitin, hindi lamang iniinspeksyon.
Kontrol sa antas ng tubig, blowdown, panloob na mga punto ng inspeksyon, at low-water cutoff mounting.
Pangunahing ibabaw ng palitan ng init; mahina sa sukat, soot, erosion, at pagkawala ng kapal.
Cold-end na bahagi na pinaka-nakalantad sa acid dew point corrosion at thermal shock.
Kadalasan ang unang lokasyon kung saan lumalabas ang plugging, fouling, at cold-end corrosion.
Kinokontrol ng nozzle o atomizer, mga electrodes, flame rod, fuel valve, at mga damper ang kalidad ng pagkasunog.
Ang mga safety valve, low-water cutoff, at flame safeguard ay dapat na regular na masuri.
Ang pag-unawa kung paano nakakaapekto ang uri ng iyong boiler at mga kondisyon ng serbisyo sa mga pattern ng pagkabigo ay ang unang hakbang sa pagsulat ng plano sa pagpapanatili na nagta-target ng mga tunay na panganib. Ang isang package boiler sa isang planta ng pagkain at isang waste heat boiler sa isang gilingan ng bakal ay magkakaroon ng ganap na magkakaibang mga kalendaryo sa pagpapanatili, kahit na ang parehong gumagawa ng parehong presyon ng singaw. Iyon ang dahilan kung bakit ang natitirang bahagi ng gabay na ito ay naghihiwalay sa pangkalahatang pangangalaga sa boiler mula sa mga partikular na pangangailangan ng mga kagamitan sa init ng basurang pang-industriya.
Ang bawat epektibong programa sa pagpapanatili ng pag-iwas sa boiler ay nakasalalay sa limang teknikal na haligi. Kung ang isa sa kanila ay mahina, ang iba ay hindi makakabawi. Ginagamit ng mga inhinyero ng pang-industriya na boiler ang balangkas na ito upang magdisenyo ng mga programang partikular sa site, at ang parehong lohika ay nalalapat kung nagpapatakbo ka ng maliit na steam generator o isang malaking waste heat recovery system.
Ang tubig ay parehong gumaganang likido at ang kinakaing unti-unti. Ang tubig na hindi ginagamot o hindi maayos na ginagamot ay nagdudulot ng sukat, na nag-iinsulate sa mga ibabaw ng paglipat ng init at humahantong sa sobrang pag-init ng tubo. Nagdudulot din ito ng oxygen pitting at corrosion sa drum, header, at piping. Ang mga pangunahing parameter na susubaybayan ay ang katigasan, pH, dissolved oxygen, kabuuang dissolved solids, at alkalinity. Kasama sa isang karampatang programa sa paggamot ng tubig ang regular na sampling, chemical dosing, tamang operasyon ng deaerator, at maximum na condensate return. Ang mga limitasyon ng feedwater chemistry na itinakda ng tagagawa ng boiler at ang naaangkop na code ng pressure vessel ay dapat na nakasulat sa manual ng pagpapatakbo at suriin sa bawat ulat ng lab.
Ang blowdown ay ang kinokontrol na pag-alis ng tubig mula sa boiler upang kontrolin ang mga dissolved solids at sludge. Ang ilalim na blowdown ay nag-aalis ng mga nasuspinde na solid na naninirahan sa mud drum. Ang surface blowdown, na tinatawag ding tuluy-tuloy na blowdown, ay kumokontrol sa konsentrasyon ng mga dissolved solids sa steam drum. Ang over-blowdown ay nag-aaksaya ng enerhiya at kemikal na paggamot; ang under-blowdown ay nagbibigay-daan sa scale at foam na mabuo. Ang tamang dalas ay depende sa kalidad ng tubig, rate ng pagsingaw, at paggamot ng feedwater. Maraming halaman ang gumagamit ng mga awtomatikong blowdown system na na-back up ng manu-manong iskedyul ng blowdown.
Ang burner ay ang puso ng input ng enerhiya ng boiler. Ang isang mahinang nakatutok na burner ay nag-aaksaya ng gasolina, nagpapataas ng mga emisyon, at gumagawa ng soot na nakakasira sa mga ibabaw ng fireside. Kasama sa pagpapanatili ang paglilinis ng mga nozzle o atomizer, pag-inspeksyon ng mga ignition electrodes, pag-verify ng presyon ng gasolina, pagsubok ng linkage at damper drive, at pagkumpirma sa timing ng pag-iingat ng apoy. Ang pana-panahong pagsusuri ng flue gas na sumusukat sa oxygen, carbon monoxide, at temperatura ng stack ay ang karaniwang paraan upang gabayan ang pagsasaayos ng burner. Dapat na ulitin ang combustion tuning pagkatapos ng anumang pagbabago sa supply ng gasolina, pagkatapos ng malalaking pag-aayos ng burner, at hindi bababa sa isang beses bawat taon.
Ang mga heat transfer surface ay nag-iipon ng mga deposito sa fireside at waterside. Kabilang sa mga deposito sa fireside ang soot, abo, slag, at alikabok; Kasama sa mga deposito sa tabing tubig ang sukat at putik. Parehong gumaganap bilang pagkakabukod, na pinipilit ang boiler na magsunog ng mas maraming gasolina upang maihatid ang parehong output ng singaw. Kasama sa mga paraan ng paglilinis ang pag-ihip ng soot gamit ang singaw o compressed air, mechanical brushing, water washing, at kemikal na paglilinis para sa waterside scale. Ang kritikal na punto ng pamamahala ay ang pagsubaybay sa iskedyul ng paglilinis at ang nasusukat na pagiging epektibo ng bawat paglilinis, na karaniwang ipinapahayag bilang pagbaba ng temperatura ng tambutso ng gas o pagbabago sa pagkonsumo ng gasolina.
Ang mga balbula sa kaligtasan ay dapat na masuri upang bumagsak sa kanilang itinakdang presyon, dahil ang isang malagkit na balbula sa kaligtasan ay hindi man lang proteksyon. Ang mga low-water fuel cutoff at low-water alarm ay dapat na masuri sa isang aktwal na pagbaba ng antas ng tubig, hindi lamang sa pamamagitan ng pagpindot sa isang test button. Dapat suriin ang mga sistema ng pag-iingat ng apoy sa pamamagitan ng pagtulad sa pagkasira ng apoy at pagmamasid sa pagkakasunud-sunod ng pagsara ng gasolina. Dapat i-calibrate ang mga pressure at temperature gauge, transmitter, at limit switch laban sa mga kilalang reference. Ang mga gawaing ito ay hindi opsyonal; ang mga ito ay ang pagkakaiba sa pagitan ng isang boiler na tumitigil nang ligtas at isa na humihinto sa sakuna.
Ang isang praktikal na checklist ay nagtatalaga sa bawat gawain sa isang dalas at sa isang partikular na tungkulin. Pinagsasama-sama ng talahanayan sa ibaba ang mga gawain na pinakakaraniwang makikita sa mga programang pang-iwas sa pagpapanatili ng boiler sa industriya. Dapat ayusin ang mga frequency batay sa mga rekomendasyon ng tagagawa, oras ng pagpapatakbo, uri ng gasolina, kalidad ng tubig, at mga natuklasan sa inspeksyon. Ang isang planta na nagsusunog ng mabigat na gasolina sa isang maalikabok na kapaligiran ay mangangailangan ng mas madalas na paglilinis ng fireside kaysa sa isang nasusunog na natural na gas.
| Dalas | Gawain | Layunin |
|---|---|---|
| Araw-araw | Suriin ang water level gauge at gauge glass clarity | Tiyakin ang tumpak na pagbabasa ng antas ng tubig |
| Araw-araw | Suriin kung may mga tagas, hindi pangkaraniwang ingay, at panginginig ng boses | Mahuli ang mga maagang mekanikal na pagkabigo |
| Araw-araw | Suriin ang hitsura ng apoy ng burner at i-log ang paggamit ng gasolina | Alamin ang pag-anod ng pagkasunog nang maaga |
| Araw-araw | I-blow down ang water column at gauge glass | Pigilan ang maling pagbabasa ng antas ng tubig |
| Linggu-linggo | Subukan ang low-water fuel cutoff at low-water alarm | Pigilan ang dry firing at panganib ng pagsabog |
| Linggu-linggo | Suriin ang refractory, gasket, at door seal | Pigilan ang pagkawala ng init at pagtagas ng hangin |
| Buwan-buwan | Linisin ang mga ibabaw ng fireside o magpaandar ng mga soot blower | Panatilihin ang kahusayan sa paglipat ng init |
| Buwan-buwan | Subukan ang kaligtasan at mga shutdown valve | I-verify ang paggana ng mga ligtas kapag hinihiling |
| Buwan-buwan | Sample at subukan ang tubig ng boiler | Ayusin ang chemical treatment at blowdown |
| Buwan-buwan | Suriin ang flue gas vent system para sa pagbara o pagtagas | Panatilihin ang wastong draft at iwasan ang panganib sa CO |
| quarterly | I-recalibrate ang mga kontrol sa pagpapatakbo at limitasyon | Panatilihing tumpak ang mga setpoint ng temperatura at presyon |
| quarterly | Suriin ang mga bahagi ng burner at tren ng gasolina | Tiyaking malinis at ligtas ang pagkasunog |
| quarterly | Suriin ang condensate return at feedwater piping | Pigilan ang pagkawala ng tubig at kaagnasan |
| Taunang | Magsagawa ng panloob na inspeksyon ng waterside at fireside | Suriin ang kondisyon ng tubo at kapal ng deposito |
| Taunang | Magsagawa ng hydrostatic test para sa mga tagas | I-verify ang integridad ng hangganan ng presyon |
| Taunang | Tune burner at pag-aralan ang flue gas | I-optimize ang kahusayan at bawasan ang mga emisyon |
| Taunang | Buksan ang mga manway at handholes, siyasatin at palitan ang mga gasket | Suriin ang mga panloob na ibabaw at ibalik ang mga seal |
Ang isang nakasulat na checklist ay kapaki-pakinabang lamang kapag ito ay patuloy na sinusunod. Italaga ang bawat gawain sa isang pinangalanang tao, itala ang mga resulta sa isang logbook o computerized maintenance management system, at mag-ulat ng mga pagbubukod sa parehong araw na natagpuan ang mga ito. Ang pinaka-epektibong halaman ay tinatrato ang checklist bilang isang buhay na dokumento. Kung ang parehong problema ay lilitaw nang paulit-ulit, ang dalas ng gawaing iyon ay itataas hanggang sa makontrol ang problema. Kung ang isang gawain ay hindi kailanman makakahanap ng anuman pagkatapos ng ilang mga cycle, ang dalas nito ay maaaring ligtas na mabawasan, ngunit sa pamamagitan lamang ng dokumentadong ebidensya upang suportahan ang pagbabago.
Ang thermal efficiency ay ang pinakamalinaw na solong tagapagpahiwatig ng kalusugan ng boiler na masusubaybayan ng isang operator mula sa control room. Ang temperatura ng flue gas, nilalaman ng oxygen, at daloy ng singaw nang magkasama ay nagsasabi ng isang kuwento tungkol sa fireside at waterside na kondisyon ng unit. Ang isang kapaki-pakinabang na paraan upang mailarawan ang halaga ng pagpapanatili ay ang pag-plot ng boiler thermal efficiency sa loob ng 24 na buwang operating window. Ang line chart sa ibaba ay naghahambing ng dalawang magkaparehong boiler: ang isa sa isang disiplinadong preventative maintenance program, at ang isa ay sineserbisyuhan lamang pagkatapos lumitaw ang mga fault. Ang mga kurba ay sumasalamin sa mga tipikal na pattern ng pagkasira na naobserbahan sa industriyal na operasyon, kung saan ang soot, scale, at control drift ay dahan-dahang nagsasama-sama sa paglipas ng panahon.
Ang boiler sa programa ng pagpapanatili ay nagtataglay ng kahusayan nito malapit sa 82 porsiyento sa buong dalawang taong window. Lumilitaw ang mga maliliit na paglubog sa halos parehong oras bawat taon, na tumutugma sa mga panahon ng mataas na pagkarga o mga pana-panahong pagbabago sa temperatura ng feedwater. Ang pagbawi pagkatapos ng bawat naka-iskedyul na paglilinis ay makikita sa bahagyang pataas na slope na sumusunod sa bawat agwat ng serbisyo. Ang hindi pinapanatili na boiler, sa kabilang banda, ay nawawalan ng kahusayan sa isang patuloy na pagpapabilis ng kurba. Pagkalipas ng anim na buwan ang agwat ay humigit-kumulang kalahating porsyento lamang, madaling balewalain sa pang-araw-araw na operasyon. Pagkatapos ng labindalawang buwan ang agwat ay lumampas sa dalawang puntos, na isinasalin na sa kapansin-pansing paglago ng pagkonsumo ng gasolina. Sa pagtatapos ng ikalawang taon, ang hindi napapanatili na boiler ay gumagana nang malapit sa 74 porsiyento, halos walong puntos sa ibaba ng pinananatili nitong katapat. Sa mga tuntunin ng gasolina, iyon ay humigit-kumulang 10 hanggang 12 porsiyentong mas maraming gasolina na sinunog para sa parehong output ng singaw. Ang karagdagang gasolina ay nangangahulugan din ng mas mataas na temperatura ng flue gas, na nagpapabilis sa paggapang at kaagnasan sa mga ibabaw ng init exchange. Sa oras na ang pagkawala ng kahusayan ay malinaw na nagpapakita sa mga singil sa gasolina, ang panloob na pinsala ay madalas na umuunlad sa isang punto kung saan kailangan ang pagpapalit ng tubo. Ito ang dahilan kung bakit ang pagsubaybay sa kahusayan ay isang tunay na tool sa pagpapanatili, hindi lamang isang sukatan ng cost-accounting. Nagbibigay ito sa operator ng maagang babala na mas murang aksyunan kaysa sa isang tube leak test o isang panloob na inspeksyon.
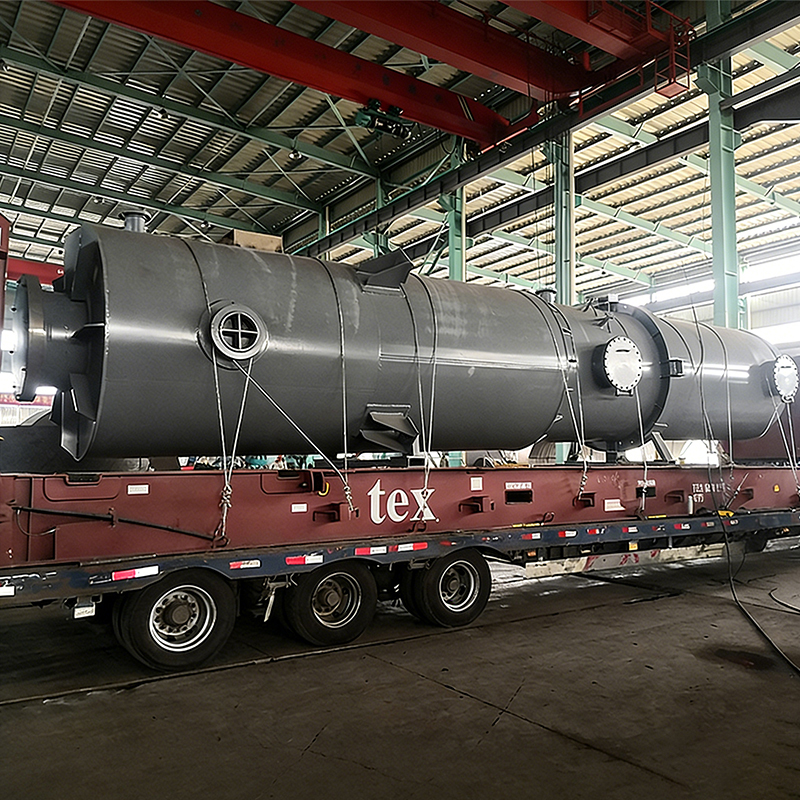
Gumagana ang mga Industrial waste heat boiler sa ilalim ng mga kundisyong hindi nararanasan ng mga conventional package boiler: mataas na pagkarga ng alikabok, pabagu-bagong temperatura ng gas, acid-bearing flue gas, at mga proseso ng upset na nagbabago sa komposisyon ng gas. Ang isang metalurgical waste heat boiler, halimbawa, ay maaaring makatanggap ng gas mula sa isang oxygen-blown converter na umiindayog sa pagitan ng 300 degrees Celsius at 900 degrees Celsius sa loob ng ilang minuto. Ang isang coke oven flue gas waste heat boiler ay tumatalakay sa mga produkto ng pagkasunog na naglalaman ng mga sulfur compound, particulate, at moisture mula sa proseso ng coking. Ang mga sinter cooler boiler ay humahawak ng mainit na hangin na nagdadala ng pinong iron ore dust. Binabago ng mga kundisyong ito ang mga prayoridad sa pagpapanatili sa mahahalagang paraan.
Ang fouling at erosion ang mga unang alalahanin. Nagdeposito ang abo at alikabok sa mga bangko ng tubo, pinapataas ang pagbaba ng presyon ng tambutso at binabawasan ang paglipat ng init. Kasabay nito, ang high-velocity na particulate-laden na gas ay sumisira sa mga nangungunang gilid ng mga tubo at palikpik. Ang mga soot blower ay dapat panatilihing gumagana, ang mga access door ay dapat buksan at inspeksyunin ayon sa iskedyul, at ang kapal ng tube wall ay dapat masukat gamit ang ultrasonic equipment bawat taon. Ang acid dew point corrosion ay ang pangalawang pangunahing alalahanin. Kapag ang temperatura ng labasan ng tambutso ay bumaba sa ibaba ng acid dew point, ang sulfuric acid ay namumuo sa mga malamig na ibabaw at mabilis na umaatake sa carbon steel. Dapat na paandarin ang boiler upang ang temperatura ng paglabas ng gas ay manatiling ligtas sa itaas ng kinakalkulang dew point, at ang mga cold-end row ay dapat suriin kung may pitting at thinning sa bawat taunang pagkawala.
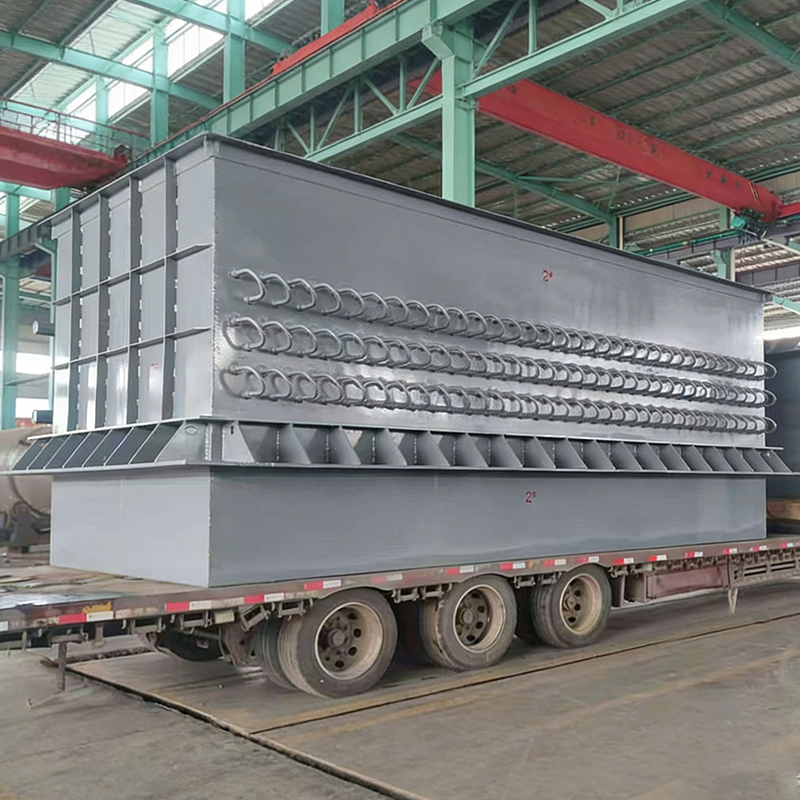
Ang economizer ay karaniwang ang unang bahagi na nagdurusa sa kapaligirang ito. Nakaupo ito sa pinakamalamig na dulo ng landas ng flue gas, kung saan pinapalamig ng papasok na feedwater ang gas sa ibaba ng acid condensation threshold. Sa mga serbisyong may mataas na sulfur, tinutukoy ng materyal ng palikpik at geometry ng palikpik kung gaano katagal nabubuhay ang isang economizer. Ang mga brazed fin tube na nakabatay sa nikel ay lumalaban sa acid corrosion na mas mahusay kaysa sa conventional carbon steel fins, kaya naman pinipili ng maraming halaman ang disenyo na ito sa panahon ng pagpapalit. Ang pagpili ng na-upgrade na economizer ay kadalasang mas mura kaysa sa pinagsama-samang halaga ng paulit-ulit na pag-aayos, tube plug, at nawalang produksyon sa isang bagsak na unit.
 Nickel-based Brazed Economizer para sa High-Sulfur Flue Gas Ang mga palikpik na nikel-brazed ay lumalaban sa kaagnasan ng acid dew point na mas mahusay kaysa sa carbon steel, nagpapahaba ng buhay ng economizer at nagpapababa ng mga gastos sa pagkumpuni sa malupit na kapaligiran ng boiler. Tingnan ang Produkto →
Ang air preheater ay nahaharap sa katulad na pagkakalantad sa bahagi ng combustion air. Ang mga cold-end na basket ay sinasaksak ng alikabok at ammonium bisulfate na deposito sa ilang mga serbisyo, at ang bahagi ng hangin ay maaaring tumagas sa gilid ng gas kapag nasira ang mga seal. Kasama sa pagpapanatili ang paglilinis sa gilid ng gas at gilid ng hangin, inspeksyon ng seal, at pagsubaybay sa temperatura ng air outlet at pagbaba ng presyon ng tambutso ng gas. Kung ang air preheater ay hindi gumagana, ang burner ay tumatanggap ng mas malamig na hangin, bumababa ang kahusayan ng pagkasunog, at ang boiler ay nagbabayad sa pamamagitan ng pagpapaputok ng mas maraming gasolina.
 Air Preheater para sa Boiler Efficiency Gain Pinapainit muna ang combustion air upang mapabuti ang boiler efficiency at combustion stability, ngunit nangangailangan ng regular na paglilinis at pagsubaybay sa seal upang mapanatili ang performance. Tingnan ang Produkto →
Para sa mga waste heat boiler na nakatali sa isang tuluy-tuloy na proseso sa upstream, ang mga maintenance window ay dapat na naka-synchronize sa proseso. Ang isang coke oven flue gas waste heat boiler ay kadalasang masusuri lamang sa panahon ng naka-iskedyul na pagsara ng furnace, na nangangahulugang ang checklist ng inspeksyon ay kailangang kumpletuhin sa isang limitadong bilang ng oras. Dapat maghanda ang pangkat ng mga kapalit na gasket, ekstrang mga tubo na may palikpik, at mga materyales sa pagkukumpuni nang maaga upang hindi mapahaba ang pagkawala sa pamamagitan ng paghihintay ng mga piyesa. Ang mga panloob na larawan, pagbabasa ng kapal, at mga sample ng deposito ay dapat kunin sa bawat pagsara upang makabuo ng isang tala ng trend. Kapag nagbago ang komposisyon ng gas sa proseso, tulad ng paglipat sa mas mataas na sulfur na karbon o isang bagong rate ng produksyon, ang plano sa pagpapanatili ay dapat suriin nang naaayon.
 Coke Oven Flue Gas Waste Heat Boiler Idinisenyo para sa naka-synchronize na pagpapanatili sa mga shutdown ng pugon; binabawi ang basurang init upang makabuo ng singaw habang binabawasan ang temperatura ng tambutso sa 140-160°C. Tingnan ang Produkto →
Ang isang tagagawa na may sertipikasyon sa disenyo ng ASME boiler at pressure vessel at malalim na karanasan sa mataas na temperatura, mataas na alikabok, at mataas na kaagnasan na kapaligiran ay maaaring magbigay ng mahalagang gabay kung aling mga seksyon ang unang susuriin at kung anong mga kapalit na materyales ang tutukuyin. Halimbawa, ang Jiangsu Shineng Chemical Equipment Co., Ltd., ay nagdidisenyo ng mga waste heat recovery equipment para sa metalurhiya, power, coal chemical, at synthetic na ammonia plant, at ang karanasan nito sa field ay nagpapaalam sa mga priyoridad sa inspeksyon na inirerekomenda nito sa mga customer. Nalalapat din ang parehong lohika sa anumang planta: kapag may pagdududa, tanungin ang orihinal na tagagawa ng kagamitan o isang may karanasan na gumagawa ng kagamitan sa pagbawi ng init sa industriya bago mo baguhin ang iskedyul ng pagpapanatili. Para sa mas malawak na pagtingin sa pagkakataong makatipid, maaari mong suriin kung paano nakakatulong ang mga metalurgy waste heat boiler sa mga halaman na mabawasan ang pagkonsumo ng enerhiya.
Ang isang boiler preventative maintenance plan ay nagiging sustainable lamang kapag ito ay sinusuportahan ng dokumentasyon, pangunahing performance indicator, at access sa suporta ng eksperto. Nagsisimula ang dokumentasyon sa isang simpleng logbook o isang computerized maintenance management system. Ang bawat pagsubok sa tubig, blowdown, pagsasaayos ng burner, paghahanap ng inspeksyon, at pagkukumpuni ay dapat na itala na may petsa at pangalan ng taong gumawa nito. Ang mga larawan ng mga fireside surface bago at pagkatapos ng paglilinis ay lalong mahalaga dahil lumilikha sila ng visual na kasaysayan ng pagbuo ng deposito. Ang logbook ay nagdodokumento din ng pagsunod para sa mga survey ng insurance at mga inspeksyon ng code, na nagpapababa sa panganib ng mga parusa at sapilitang pagsasara.
Ginagawang desisyon ng mga pangunahing tagapagpahiwatig ng pagganap ang raw data. Ang pinakakapaki-pakinabang na sukatan para sa pagpapanatili ng boiler ay ang bilang ng mga sapilitang pagkawala sa bawat taon, ang ibig sabihin ng oras sa pagitan ng mga pagkabigo, partikular na pagkonsumo ng gasolina na ipinahayag sa megajoules bawat tonelada ng singaw o katulad na mga yunit, rate ng pagpasa sa pagsubok sa kalidad ng tubig, at ang rate ng tagumpay ng safety valve at low-water cutoff na mga pagsubok. Kapag gumagalaw ang isang sukatan sa maling direksyon, dapat suriin ang plano sa pagpapanatili. Halimbawa, ang tumataas na partikular na uso sa pagkonsumo ng gasolina ay isang maagang senyales ng fouling o pagkasunog ng drift; ang bagsak na pagsusuri sa kalidad ng tubig ay nagpapahiwatig ng isang problema sa paggamot na malapit nang maging isang problema sa sukat.
Ang pagsasanay sa operator ay isa pang haligi ng isang napapanatiling plano. Dapat malaman ng mga operator ng boiler kung ano ang hitsura at tunog ng normal na operasyon. Dapat nilang matukoy ang isang sira na apoy, isang maingay na feedwater pump, isang tumutulo na gasket ng manway, at isang gauge na kakaiba ang nababasa. Ang mga pamamaraan ng shutdown at startup ay mga kritikal na sandali para sa thermal stress, at dapat na maingat na sundin ng mga operator ang mga ito. Maraming planta ang nagtataglay ng maikling toolbox talk bago ang bawat taunang pagkasira upang maunawaan ng lahat ang saklaw ng inspeksyon at pagkukumpuni.
Panghuli, gamitin ang kaalaman ng tagagawa ng kagamitan. Alam ng orihinal na tagagawa ng kagamitan, o isang dalubhasang supplier na may nauugnay na sertipikasyon, ang mga margin ng disenyo at ang mga mode ng pagkabigo na maaaring lumitaw pagkatapos ng mga taon ng serbisyo. Halimbawa, ang isang supplier na may sertipikasyon sa disenyo ng boiler ng ASME at pressure vessel, ay maaaring magbigay ng payo tungkol sa mga weld inspection point, pinapayagang halaga ng pagnipis ng tubo, at ang tamang kapalit na materyal para sa isang partikular na gas chemistry. Kapag ang planta ay nag-a-upgrade ng lumang economizer, air preheater, o waste heat boiler, iniiwasan ng manufacturer sa maagang yugto ng pagpaplano ang mga hindi tugmang koneksyon at hindi nasagot na mga pagkakataon para sa pagpapahusay ng performance. Ito mismo ang uri ng sitwasyon kung saan ang pagmamanupaktura na may kamalayan sa kalidad at pagsubok sa kaligtasan ay makikita sa pagiging maaasahan ng iyong sariling planta. Maaari kang magbasa nang higit pa tungkol sa kung paano sinusuportahan ng isang kalidad-unang diskarte sa pagmamanupaktura ang kaligtasan ng kagamitan.
Karamihan sa mga pagkabigo sa boiler ay sumusunod sa isang pattern: isang maliit, napapansing pagkasira na walang naitala, na sinusundan ng isang mas malaking kabiguan na naaalala ng lahat. Inililista ng talahanayan sa ibaba ang mga pinakakaraniwang pangangasiwa sa pagpapanatili sa mga pang-industriyang boiler plant, ang kanilang mga kahihinatnan, at ang tamang kasanayan. Ang pagrepaso sa listahang ito kasama ng mga operator at kawani ng pagpapanatili isang beses sa isang taon ay isang simple at epektibong paraan upang i-refresh ang magagandang gawi.
| Pangangasiwa | Bunga | Tamang pagsasanay |
|---|---|---|
| Nilaktawan ang pang-araw-araw na pagsusuri sa panukat ng tubig | Ang antas ng tubig ay bumaba nang hindi napapansin; panganib ng dry firing | Suriin ang gauge glass tuwing shift |
| Pagpapaliban sa ibabang blowdown | Ang putik ay tumutuon sa ibaba ng linya ng tubig; mga anyo ng sukat | Sundin ang iskedyul ng blowdown nang walang mga shortcut |
| Hindi pinapansin ang maliliit na singaw na tumutulo | Pagkawala ng tubig, pagtaas ng tubig sa pampaganda, pagkasira ng upuan | Ayusin ang maliliit na pagtagas sa unang pagkakataon |
| Pagpapabaya sa takbo ng temperatura ng stack | Hindi natutuklasan ang pagbuo ng soot at scale | Mag-log stack temperatura at kumilos sa anumang pagtaas |
| Hindi sinusubukan ang low-water cutoff linggu-linggo | Maaaring mabigo ang cutoff nang eksakto kung kinakailangan | Subukan na may aktwal na pagbaba ng antas ng tubig bawat linggo |
| Paggamit ng hindi ginagamot na makeup water | Scale sa tubes, oxygen pitting, mabilis na pagkabigo ng tubo | Tratuhin at pag-aralan ang lahat ng pampaganda ng tubig |
| Pagpapaliban sa safety valve pop test | Ang balbula ay maaaring manatili sarado sa ilalim ng sobrang presyon | Subukan ang mga balbula sa kaligtasan taun-taon sa pinakamababa |
| Kinakansela ang taunang panloob na inspeksyon | Ang nakatagong pagnipis at pag-crack ay hindi nakuha | Panatilihing maayos ang petsa ng inspeksyon sa buong taon |
Ang pattern ay pare-pareho sa mga industriya: ang pinakamahal na mga pagkabigo sa mga boiler ay nauuna sa maliliit, napapansing mga degradasyon na hindi naitala o hindi naaksyunan ng mga miyembro ng kawani. Sa isang karaniwang kaso, napansin ng isang halaman ang bahagyang mas mataas na temperatura ng stack sa loob ng tatlong buwan ngunit hindi nag-iskedyul ng paglilinis. Ang nagresultang fire-side slag accumulation ay nagdulot ng pagtaas ng temperatura ng metal ng tubo, na humantong sa pagkalagot ng tubo at pagkumpuni ng 400,000 dolyar. Sa isa pang kaso, narinig ng isang operator ang isang feedwater pump na nagbibisikleta nang mas madalas kaysa sa normal, ngunit ipinalagay niya na ito ay normal na pagkakaiba-iba. Ang pump ay may pagod na check valve, at ang resultang water hammer ay nabasag ang economizer header. Ang mga ito ay hindi pangkaraniwang mga kuwento; sila ang karaniwang salaysay ng kabiguan sa mga plantang pang-industriya na boiler.
Ang pagpili ng tamang kagamitan at tamang kasosyo sa pagpapanatili ay kasinghalaga ng checklist mismo. Ang mga artikulo sa ibaba ay isinulat para sa mga tagapamahala ng halaman at mga pangkat ng engineering na gustong bawasan ang pagkonsumo ng enerhiya at pagbutihin ang pagiging maaasahan ng mga sistema ng pagbawi ng init sa industriya.
Ang pagpapanatili ng pag-iwas sa boiler ay hindi isang gastos na dapat bawasan; ito ay isang produksyon na kakayahan upang pamahalaan. Ang mga halaman na tinatrato ang pagpapanatili bilang isang strategic function ay tinatangkilik ang mas mababang pagkonsumo ng gasolina, mas kaunting sapilitang pagkawala, mas mahabang buhay ng kagamitan, at mas ligtas na mga kondisyon sa pagtatrabaho. Direkta ang landas: magtatag ng baseline ng kondisyon ng iyong kagamitan, bumuo ng checklist na akma sa iyong aktwal na mga kondisyon sa pagpapatakbo, magtalaga ng responsibilidad para sa bawat gawain, at suriin ang data bawat buwan. Kung nagpapatakbo ka ng waste heat recovery system o isang chemical process boiler sa ilalim ng hinihingi na mga kondisyon, makipagtulungan sa isang supplier na nakakaunawa sa mga partikular na failure mode ng iyong kagamitan. Ang regular, tapat, at dokumentadong pagpapanatili ay ang pinakadirektang ruta sa isang boiler na magsisimula kapag kailangan mo ito at patuloy na tumatakbo hanggang sa sinasadya mo itong isara.
Tutulungan ka naming sumulong sa tagumpay.

Maqiao North High tech Industrial Agglomeration Zone, Jingjiang City, Taizhou City, Jiangsu Province

+86-18752676699 / +86-13961025664
 Previous